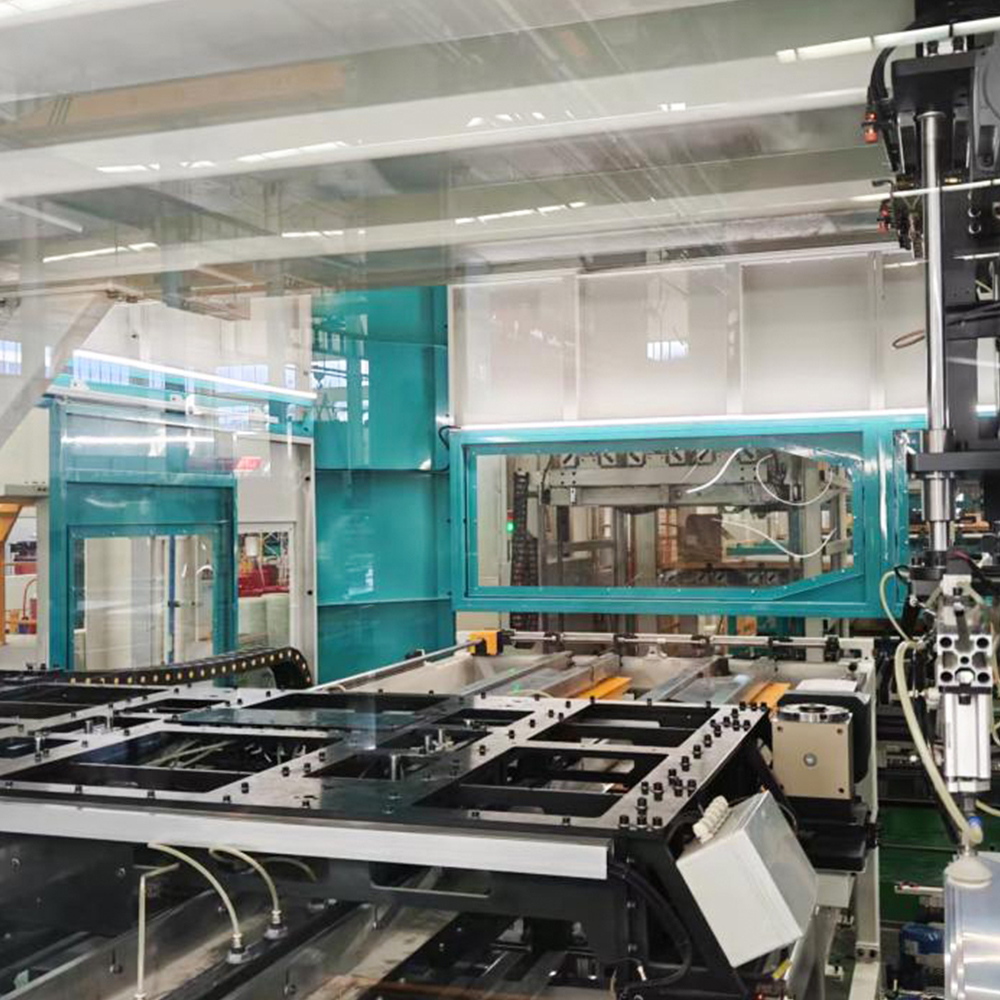
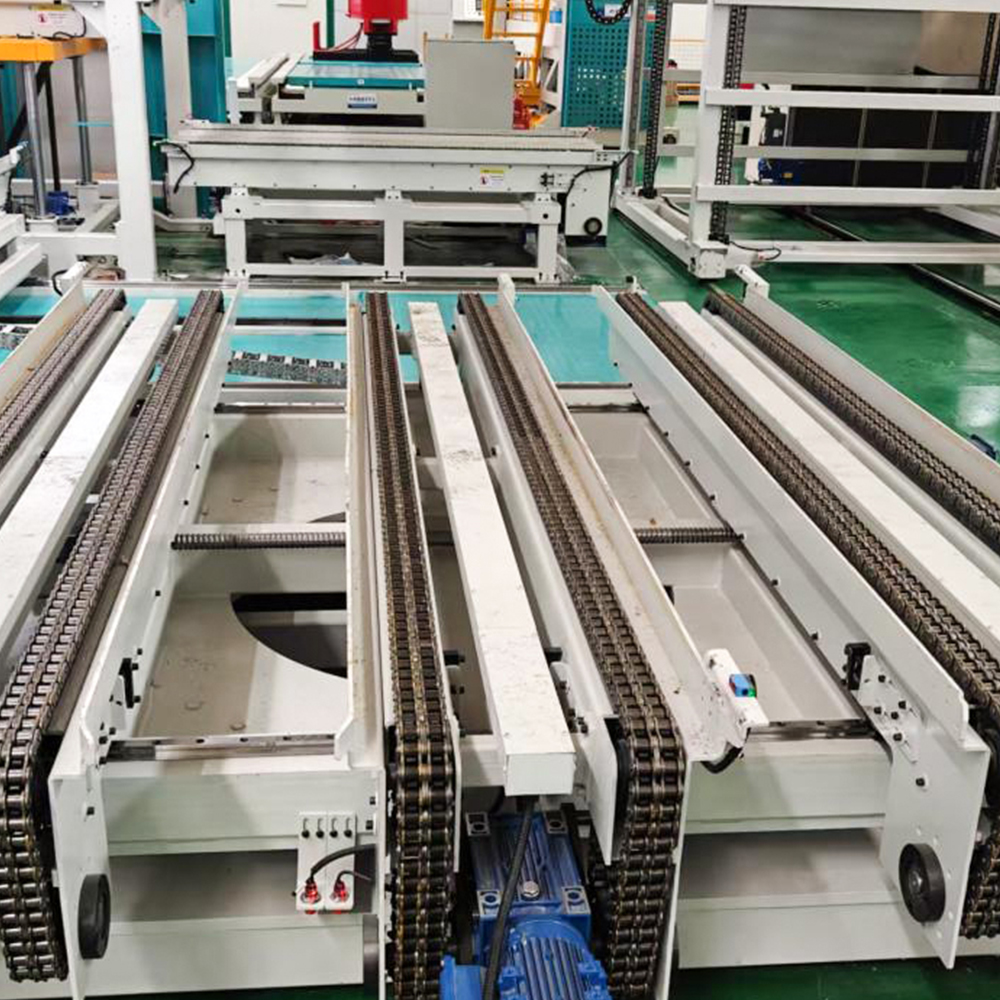
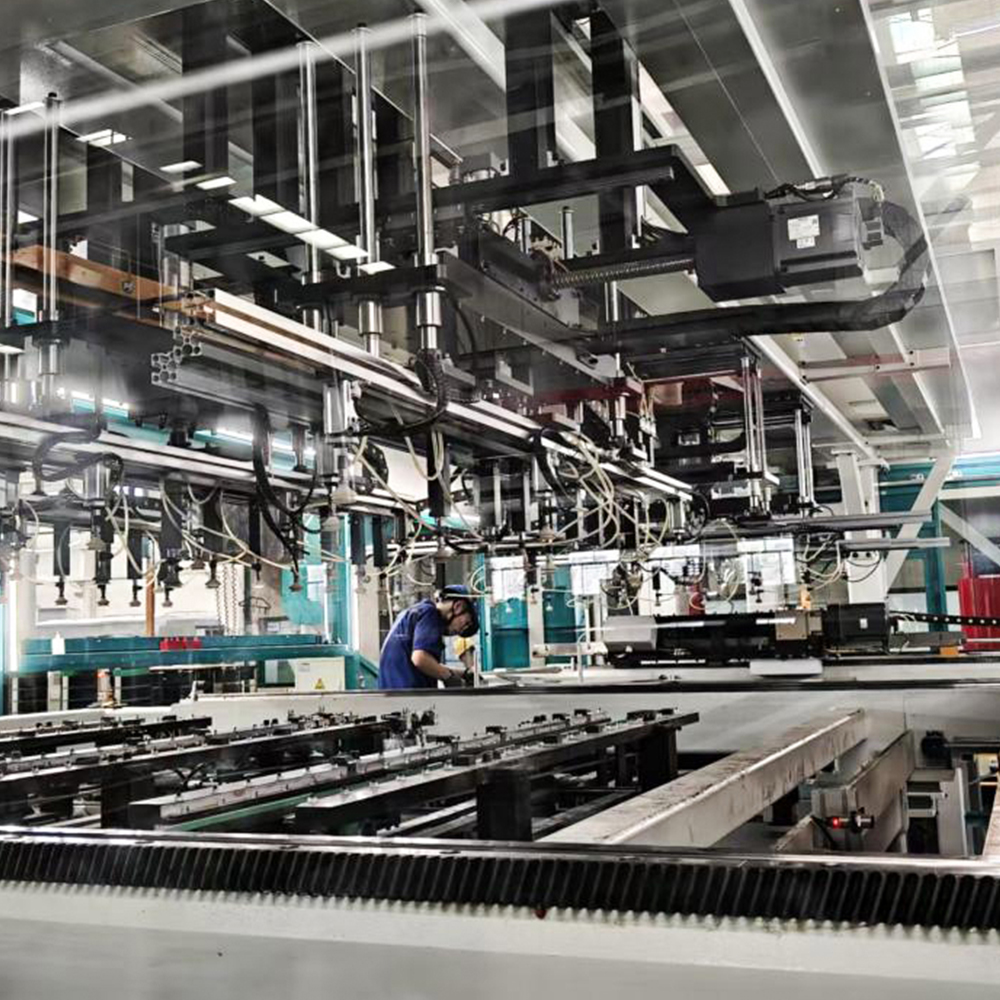
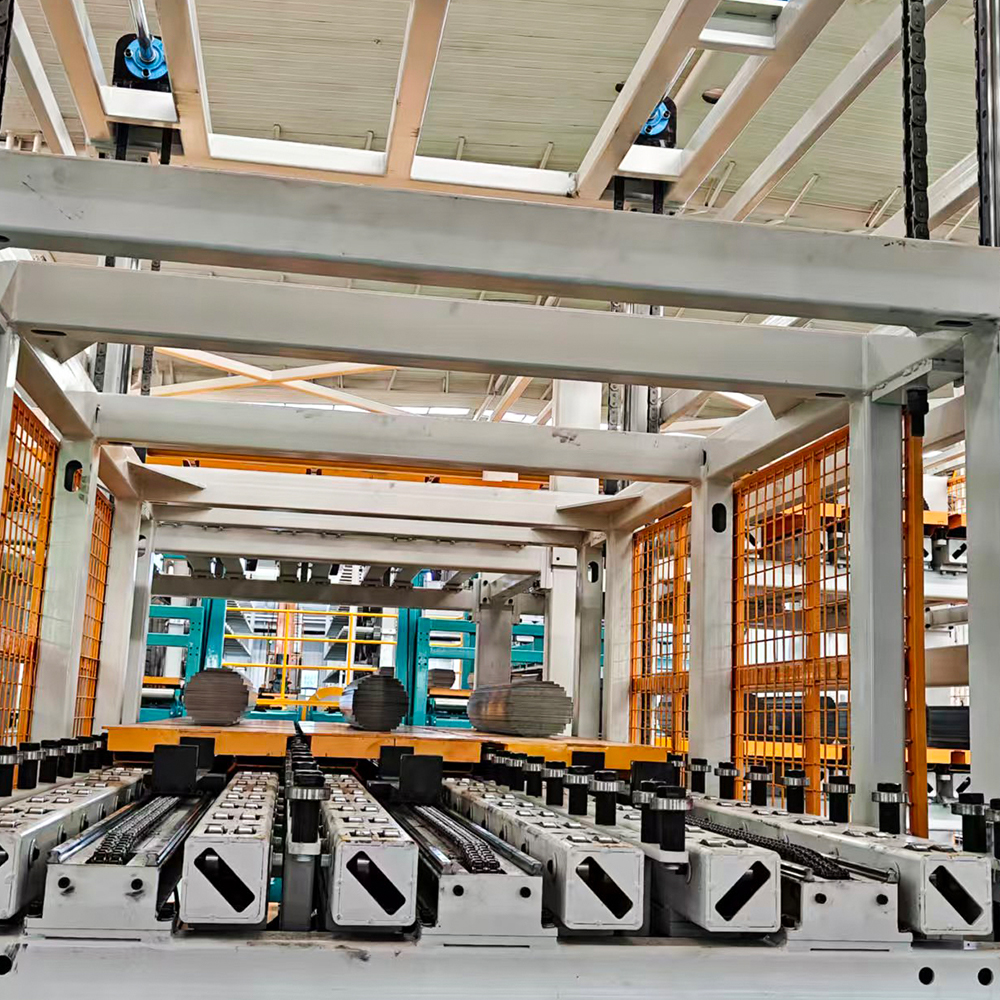
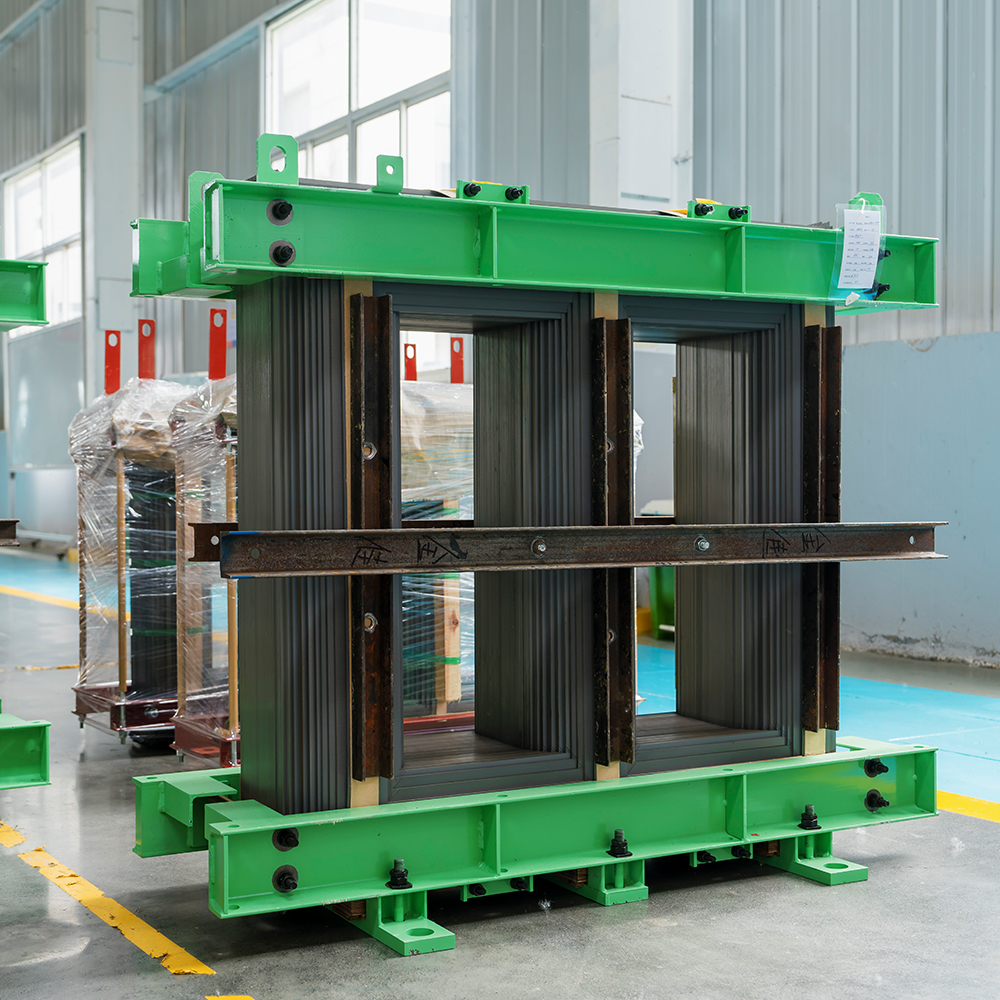
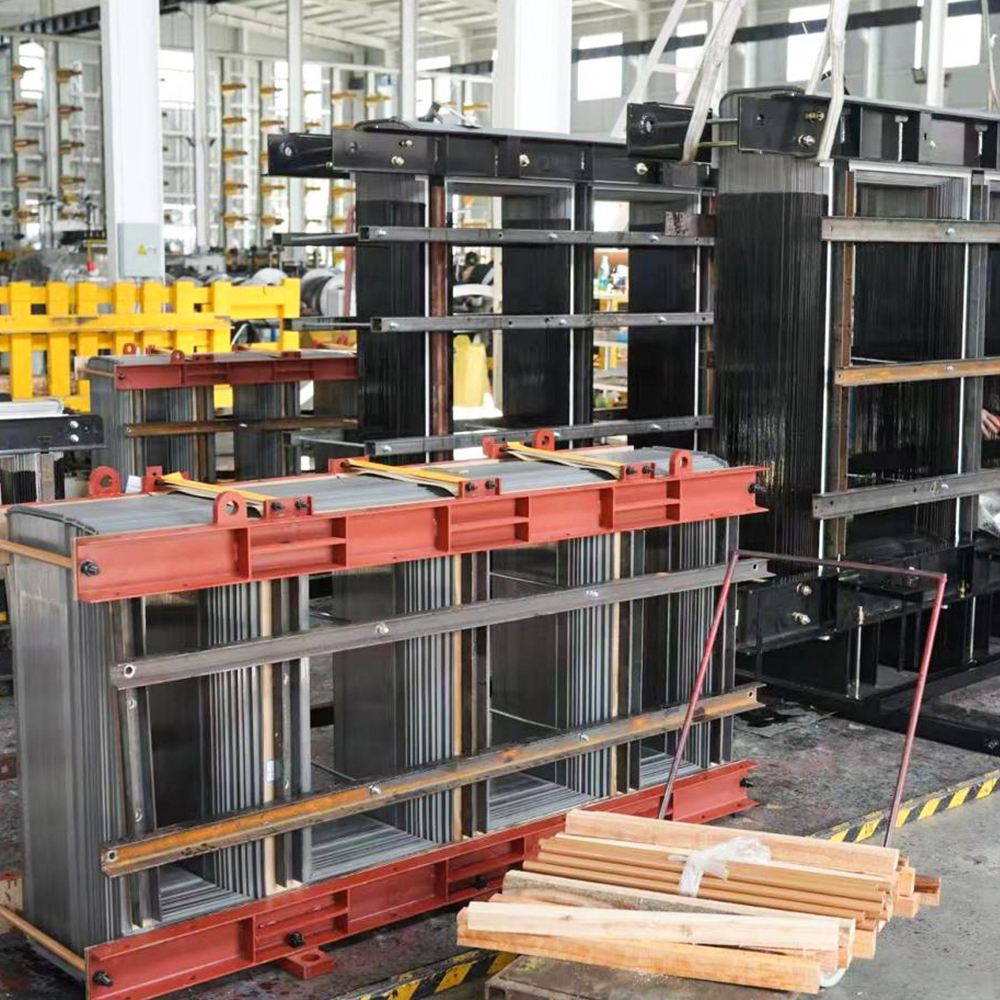
大型の電源トランスのコアは、磁束を運び、機械的なクランプ力に耐え、内部で発生する熱を遮断する必要があります。熱が局所的な領域に閉じ込められると、ホッ...
続きを読む

アプリケーション
フィードバック
購入者の責任
- 公共事業の条件に従って、電源ケーブルを機器の電気キャビネットに供給して接続します。必要な接地ケーブルを装置の指定された接続ポイントに接続します。
- 機器の基礎、パイプライン、埋め込み部品、接地システムの建設。
- 購入者のサイトでの機器の荷降ろし、位置決め、設置/試運転に必要な吊り上げ機器 (クレーン、フォークリフトなど)。
- 水、圧縮空気 (2 m3 空気レシーバー タンクを含む)、電気、および機器の試運転用の補助資材。
- 試運転時の試運転に必要な資料です。
配送、受け入れ、検査
- 検査基準: この技術協定および製造業者の該当する国家基準。
- 受け入れと検査は、技術協定に従ってサプライヤーの生産現場で双方によって実行されます。機器は検査に合格した後に出荷されます。
- 完全なパフォーマンス テストはエンド ユーザーのサイトで実施されます。両当事者は、契約および技術契約に従って項目ごとに受諾を行うものとします。合格報告書には合格時に両当事者が署名するものとします。
設備構成
| 完全な機器構成 | |||
| いいえ。 | コンポーネント | 数量 | 備考 |
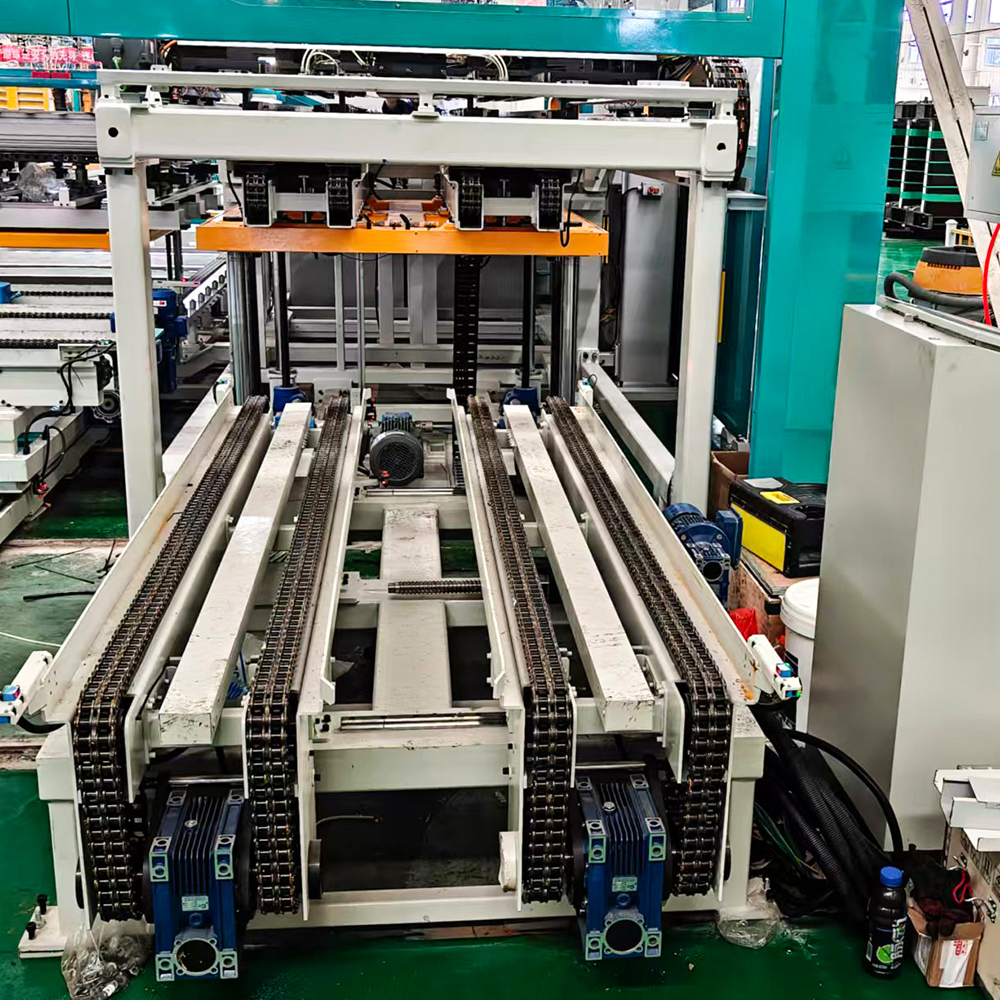
| 1 | ヨーク積層カラム事前保管カート | 1セット | |
| 2 | ヨーク積層カラム搬送コンベアライン | 1セット | |
| 3 | ヨーク積層グラブ&リフト機構 | 1セット | |
| 4 | ヨーク積層グリップ機構 | 1セット | |
| 5 | ヨーク ラミネート材料の搬送および位置決めトラック | 1セット | |
| 6 | ヨーク、センターリム、サイドラミネートスタッキングメカニズム | 1セット | |
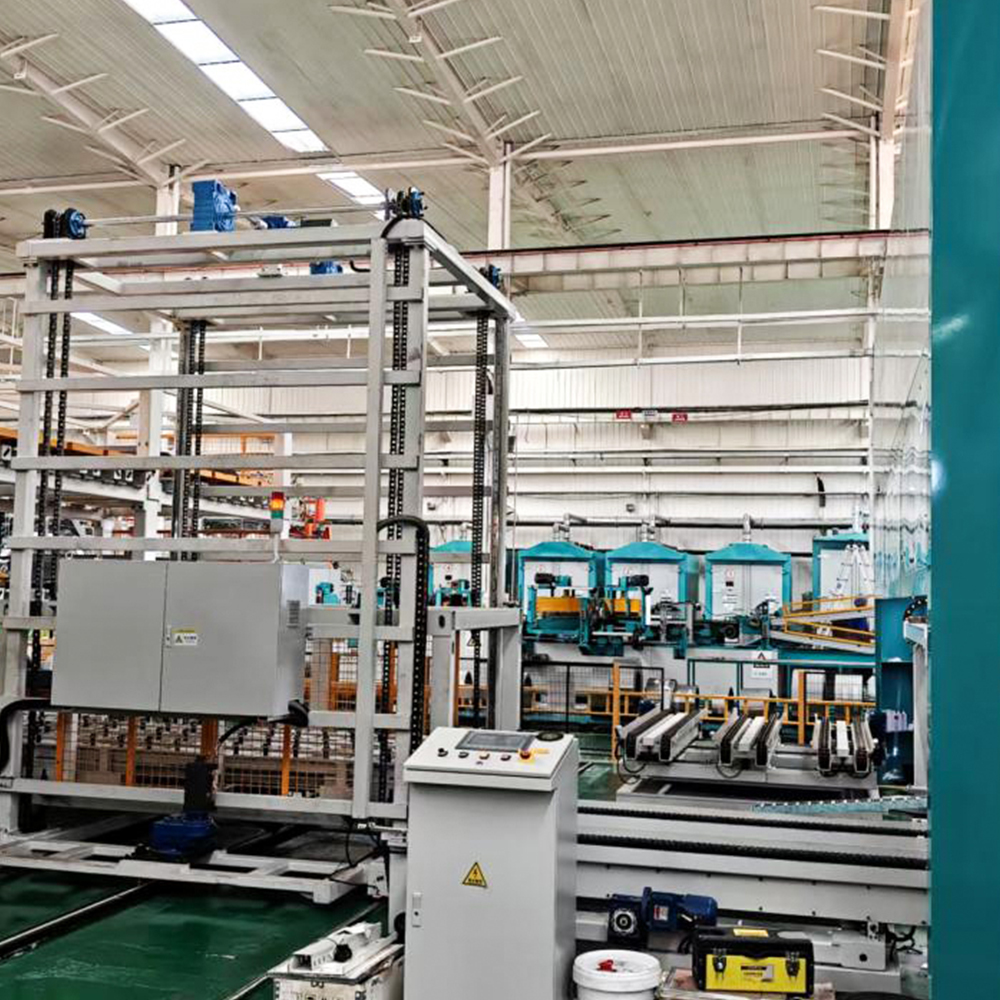
| 7 | 完成品スタッキングエレベーター | 1セット | |
| 8 | センターリム&サイドラミネート搬送&位置決めガイドレール | 1セット | |
| 9 | センターリム&サイドラミネートグリップ機構 | 1セット | |
| 10 | センターリム&サイドラミネートグラブ&リフト機構 | 1セット | |
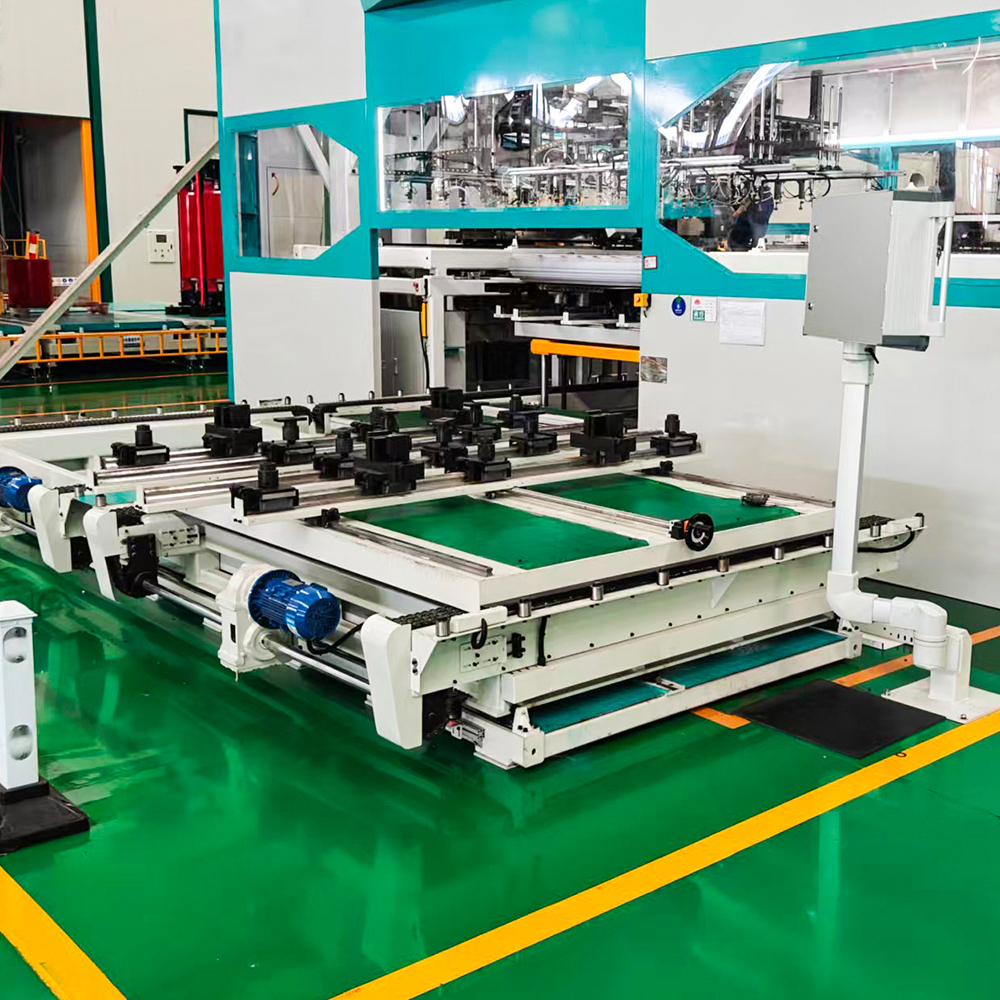
| 11 | センターリム&サイドラミネートカラム移送カート | 1セット | |
| 12 | センターリム&サイドラミネート回転カート、事前収納付き | 1セット | |
| 13 | 完成品搬送ライン&完成品クランプ位置決め台 | 1セット | |
| 14 | 安全ガード | 1セット | |
| 15 | 電気制御キャビネット | 1セット | システムコントローラー、サーボドライブ、周波数インバーターが含まれます |
主な技術パラメータ
| いいえ。 | パフォーマンスパラメータ | LXD-260-2 | ||
| 1 | ラミネート仕様 | 幅 | 40~260mm | |
| 厚さ | 0.18~0.3mm | |||
| 側肢の長さ | 450 mm (中心線の長さ) – 1700 mm (先端から先端までの長さ) | |||
| ヨークの長さ | 450 mm (中心線の長さ) – 1700 mm (先端から先端までの長さ) | |||
| センターリム | 450 ~ 1440 mm (先端から先端までの長さ) | |||
| 最大コア (長さ×幅×高さ) | 1700×1700×400mm | |||
| 2 | 必要なラミネート精度 (購入者によって提供される) | S値(弓) | 片側誤差 全長 ≤0.1mm以内 | |
| うねり | 高さ誤差は全長2mm以内 | |||
| バリ | ≤0.02mm | |||
| 幅 | ≤±0.1mm | |||
| 長さ | ≤±0.2mm | |||
| センターリム Angle Deviation (after left/right flip) | ≤0.1mm | |||
| 長さ Consistency of Yoke, Side & Center Limb | ≤0.1mm | |||
| サイド、ヨーク、センターリムの角度精度 45° | ≤±0.025° | |||
| V ノッチ & 45° アングル オーバーラップ (同じヨークを反転) | ≤0.1mm | |||
| 3 | 積み重ね精度 | 同グレードの長さ方向 | ±0.5mm以下(付属シートの精度誤差を除く) | |
| 同グレード幅方向 | ±0.5mm以下(付属シートの精度誤差を除く) | |||
| 同級厚さ誤差(枚数ごとに重ね合わせ) | ≤1mm (供給シートの厚さの誤差を除く) | |||
| 注: | コアの精度は、シートの切断精度と積層精度にも同時に影響されます。より高い精度を得るには、積層後に手作業で整形する必要があります。購入者の高精度要求による再加工のための停止により、通常の生産における装置の生産性が低下した場合、責任は購入者にあり、サプライヤーの装置とは無関係です。 | |||
| 5 | カラム材料のアライメント要件 | シートの供給とロード | 1. シートは、横方向せん断ラインによって列に切断されるか、コア図面の列構造と数量に従って手動で列に積み重ねられます (各グレードのカウントは正確である必要があります。シートの過剰または欠落は積み重ね効率に影響し、手動介入が必要です)。 2. 機械成形されたカラムと手動で積み重ねられたカラムの両方が、この仕様のカラム位置合わせ要件を満たさなければなりません。 3. 購入者のカラム調整が技術パラメータを満たしていない場合、またはカラムに余分なシート、間違ったシート、または欠落したシートが含まれており、効率に影響を与える頻繁な装置停止の原因となっている場合、購入者はカラム供給の問題を解決する責任があります。 | |
| 列の高さ | ≤400mm | |||
| 5 リムコアカラムの高さの一貫性 | ≤1 mm | |||
| 同グレード幅方向 Misalignment | ≤5mm | |||
| 同グレードの長さ方向 Misalignment | ≤5mm | |||
| 材料スロット上の同グレード幅中心線の偏差 | ≤5mm | |||
| 柱からプレートまでの幅の中心線の偏差 | ≤5mm | |||
| 単列幅方向ズレ | ≤5mm | |||
| 単柱の長さ方向のズレ | ≤5mm | |||
| 単柱45°ベベルサイドミスアライメント | ≤5mm | |||
| 単柱センターリム先端の位置ずれ | ≤5mm | |||
| 材料プレート上の 1 列の位置 | 長さ-direction center position deviation ≤20 mm; End fixed position deviation ≤20 mm | |||
| 6 | スタッキングサイクルタイム | 約6秒 | 1ストローク(5枚/ストローク)。約。 10ストローク/分。 ~100枚/分(2スタックタイプ) 許容標準コア:幅80~140mm、最大長さ 850 mm (先端から先端まで)。厚さ280mm | |
| 7 | 空気供給 | 圧力 | ≧0.6MPa | |
| 総空気消費量(省エネ真空発生器、低消費量、圧縮空気コスト削減) | ≤0.6 m3/分 | |||
| 8 | 設備騒音 | ≤70dB | ||
| 9 | 装備の色 | 工場標準: メインカラー: ライトグレー 7035、スカイブルー 5015;可動部品: シグナルイエロー 1003。ご要望に応じてカスタムカラーも利用可能です。 | ||
| 10 | 動作電圧 | 電圧変動 | 380V±10% | |
| 周波数 | 50Hz±2% | |||
| 11 | 設置容量 | 90kW | ||
主要コンポーネントとブランド
| いいえ。 | アイテム | ブランド |
| 1 | 制御システムとタッチスクリーン | シーメンス |
| 2 | サーボドライブシステム | シーメンス / Inovance / Hechuan / Weichuang |
| 3 | 周波数インバーター | イノヴァンスまたは同等品 |
| 4 | 電気部品 | シュナイダー低電圧スイッチ;パナソニック製リレーまたは同等品 |
| 5 | 押しボタン | Eaton (Moeller) または同等品 |
| 6 | 電磁弁 | SMC(日本)または同等品 |
| 7 | シリンダーと調整弁 | SMC(日本)または同等品 |
| 8 | 真空システムと吸盤 | SMC(日本)または同等品 |
| 9 | リニアガイドレール | WON (韓国) / yingtai / Jiding または同等品 |
| 10 | ボールねじ | NanGongYi (アースネジ) / Jinqiu または同等品 |
| 11 | ラックとギア | アトランタ (ドイツ) / APEX または同等のもの |
| 12 | 可変周波数モーター | シーメンス (Bode) / Jiegong / Yinda or equivalent |
技術文書
| いいえ。 | 文書名 | 数量 |
| 1 | 装備部品リスト | 2部 |
| 2 | 適合証明書 | 1部 |
| 3 | 電気回路図 | 印刷版 2 部 電子ファイル 1 部 |
| 4 | 電気配線図 | 印刷版 2 部 電子ファイル 1 部 |
| 5 | 電気コンポーネントのマニュアル | 1部 each |
| 6 | 機器操作マニュアル(操作手順、メンテナンスおよびサービス規範を含む) | 印刷版 2 部 電子ファイル 1 部 |
| 7 | 設置フロアプラン | 印刷版 1 部 電子ファイル 1 部 |
| 8 | 設備基礎図 | 印刷版 1 部 電子ファイル 1 部 |
設置、試運転、トレーニング、アフターサービスおよび保証
| 設置、試運転、トレーニング | サプライヤーのエンジニアは、操作、メンテナンス、保守、プロセス指導に関する無料のオンサイト トレーニングを提供します。 | 所要時間: 設置と試運転は通常 2 週間以内に完了します。トレーニング期間は、購入者のオペレーターの熟練度および購入者の要件によって決まります。 |
| アフターサービス | 機器に問題が発生した場合、サプライヤーは修理のために人員を派遣し、基本的なトラブルシューティングと日常のメンテナンスの指導を購入者の機械および電気の保守スタッフに提供します。 | |
| 毎日の応答時間 | 24時間以内に返信します。オンサイト到着: サプライヤーの州内であれば同日。他の県の場合は翌日。 | |
| 休日の対応時間 | 24時間以内に返信します。買主に勤務担当者がいる場合は、休暇中に現場に到着します。 | |
| 注: | 1. オンサイトサービスが必要な障害の場合、通常 24 時間以内に到着します。可能な場合は電話の解像度が望ましいです。 2. サプライヤーは生涯サービスを提供します。割引価格のスペアパーツ、コンポーネント、およびテクニカルサポートは保証期間後も継続されます。 3. 購入者が機器の受け入れ後に支払いを怠った場合、供給者は保証を約束しません。 | |
| 保証期間 | 最終承認日から 12 か月。保証期間中に、機器の品質上の問題またはサプライヤーの手順に従った正しい動作により障害が発生した場合、サプライヤーは購入者に無償で部品を提供し、無償で修理します。購入者が操作手順に従わなかった場合や過負荷が原因で障害が発生した場合、サプライヤーは直ちに障害を解決し、コンポーネントの費用のみを請求します。 | |
私たちについて
Jiangsu Jingtianxia Electric Technology Co., Ltd.
Jiangsu Jingtianxia Electric Technology Co., Ltd. は、国内業界をリードする競争力のある企業であり、中核となる電力サポート製品の研究開発、生産、供給を専門としています。当社の主要製品ポートフォリオには、変圧器コア、インテリジェント変圧器コア積層装置、コア横断切断機、インテリジェントワークショップ倉庫システム、自動化物流生産ラインが含まれます。46人以上の専門技術人材を擁し、当社は確かな技術蓄積と成熟した生産システムを誇っています。当社は 中国 LXD-260-2 オフライン変圧器コアスタッキングライン サプライヤー および LXD-260-2 オフライン変圧器コアスタッキングライン 輸出業者&企業であり、電力業界に焦点を当て、世界中のお客様に高品質、高精度、インテリジェントなワンストップソリューションを継続的に提供しています。
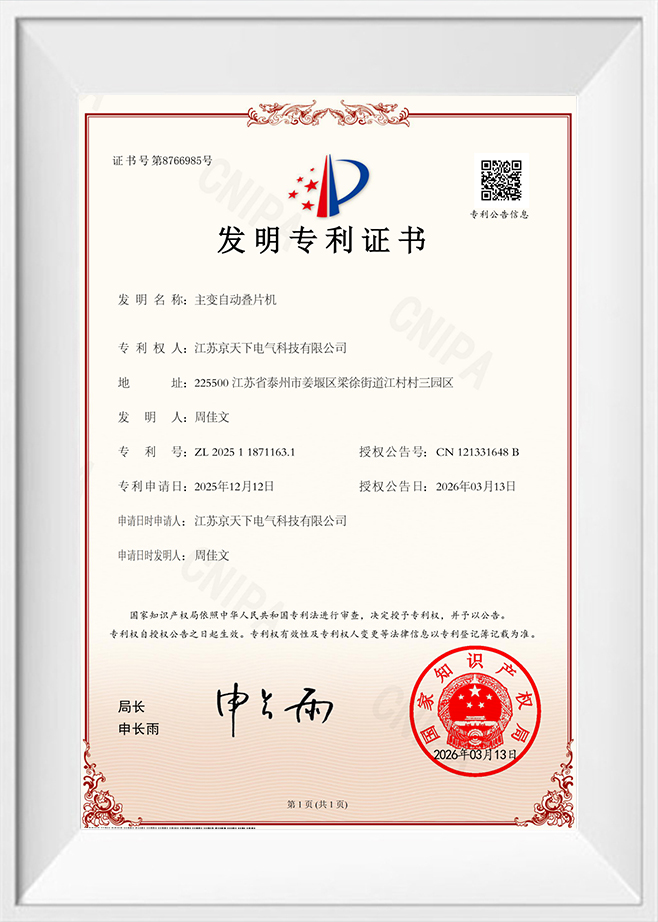
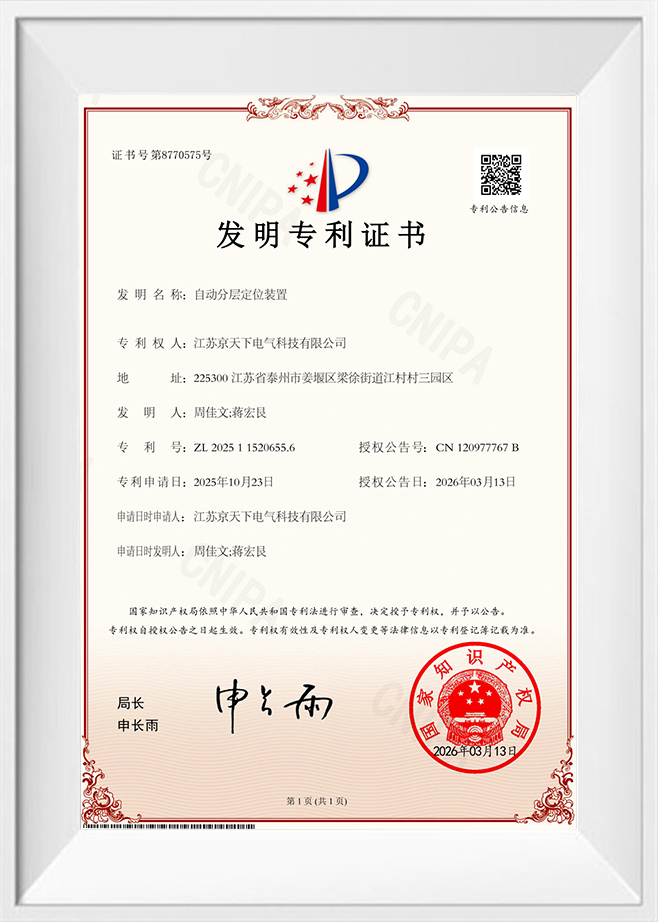
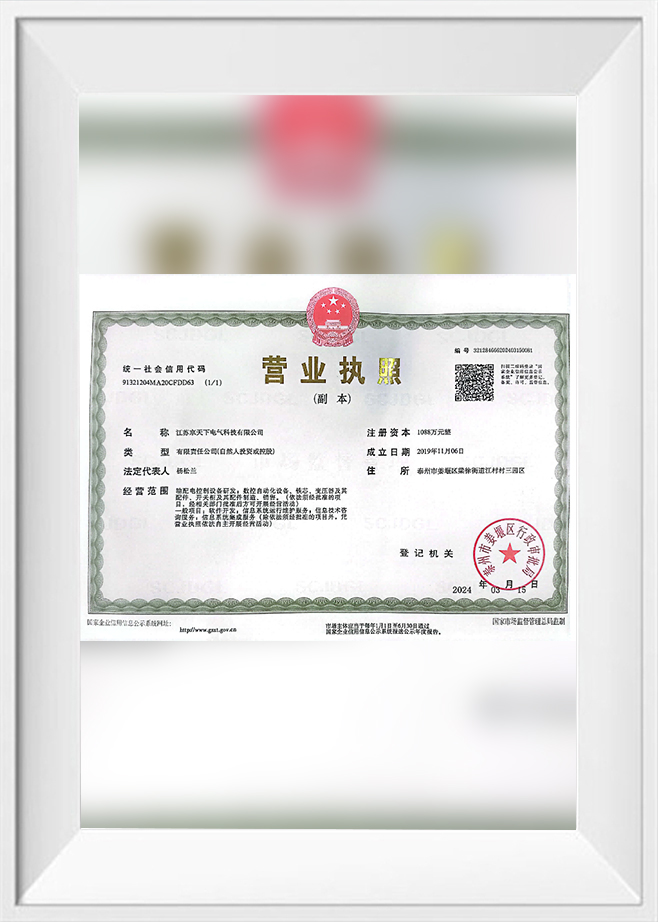
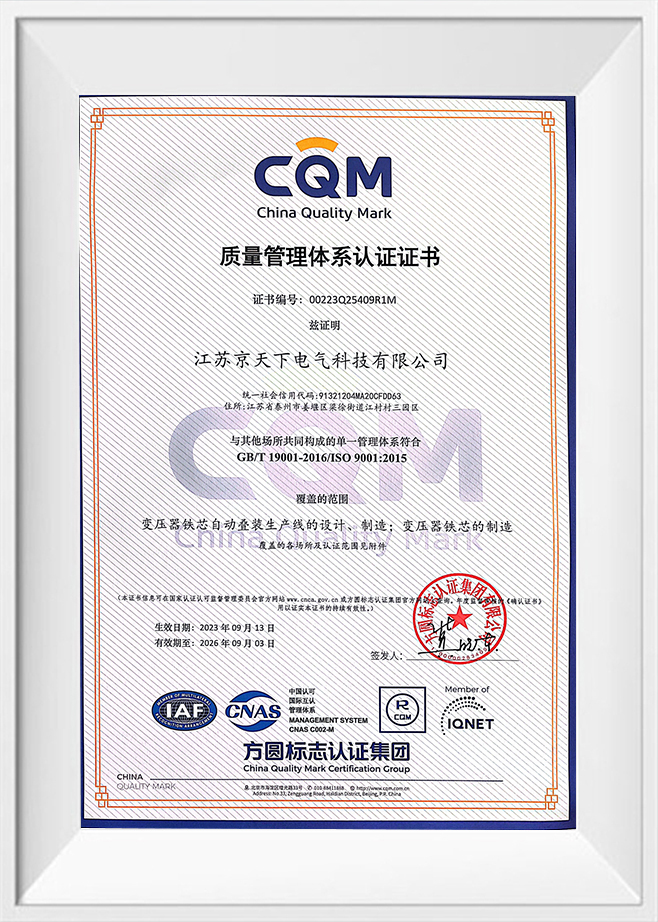
栄誉の証明書
ニュース
-
-
油入変圧器と乾式変圧器のどちらを選択するかは、通常、冷却媒体(鉱物油か空気か)から始まります。しかし、より深いエンジニアリングの話は変圧器のコアに書...
続きを読む -
現在、変圧器メーカーは、カスタム コア設計、短期間の生産、ラピッド プロトタイピングに対する需要の増大に直面しています。従来のインライン スタッキン...
続きを読む -
大型の電源トランスのコアは、何千もの薄いシリコン鋼の積層体から作られています。一枚のシートではわずかに見える偏差がスタック全体に急速に拡大するため、...
続きを読む -
方向性電磁鋼板は変圧器コア製造の根幹であり、高シリコン方向性電磁鋼ほど要求の厳しいグレードはありません。その優れた磁気特性には代償が伴います。コア損...
続きを読む -
変圧器メーカーが、同じ油浸配電鉄心の 2 つの見積書を受け取った場合、1 つは 0.23 mm 方向性ケイ素鋼を使用し、もう 1 つは 0....
続きを読む
メッセージフィードバック
LXD-260-2 オフライン変圧器コアスタッキングライン 業界知識
LXD-260-2 オフライン変圧器コア スタッキング ラインはどのように機能しますか?
何十年もの間、変圧器コアの製造は手作業による介入が根強く残る最後のフロンティアの 1 つであり続けています。隣接する業界がロボットによる自動化と同期した生産フローを採用する一方、コアスタッキング(数千のケイ素鋼積層板を正確な磁気回路に組み立てる繊細なプロセス)は、引き続き熟練したオペレーターが手動でシートの順序付け、方向付け、積層を行うことに依存していました。この従来のアプローチでは、シートの摩耗が変化し、変形が生じ、エアギャップが不均一になり、最終的に鉄損と音響ノイズが増加します。このパラダイムを根本的に打ち破るには、 江蘇京天霞電気技術有限公司 を設計した LXD-260-2 オフライン変圧器コアスタッキングライン - オフラインコアアセンブリの精度、再現性、スループットを再定義するカラムタイプの自動システム。
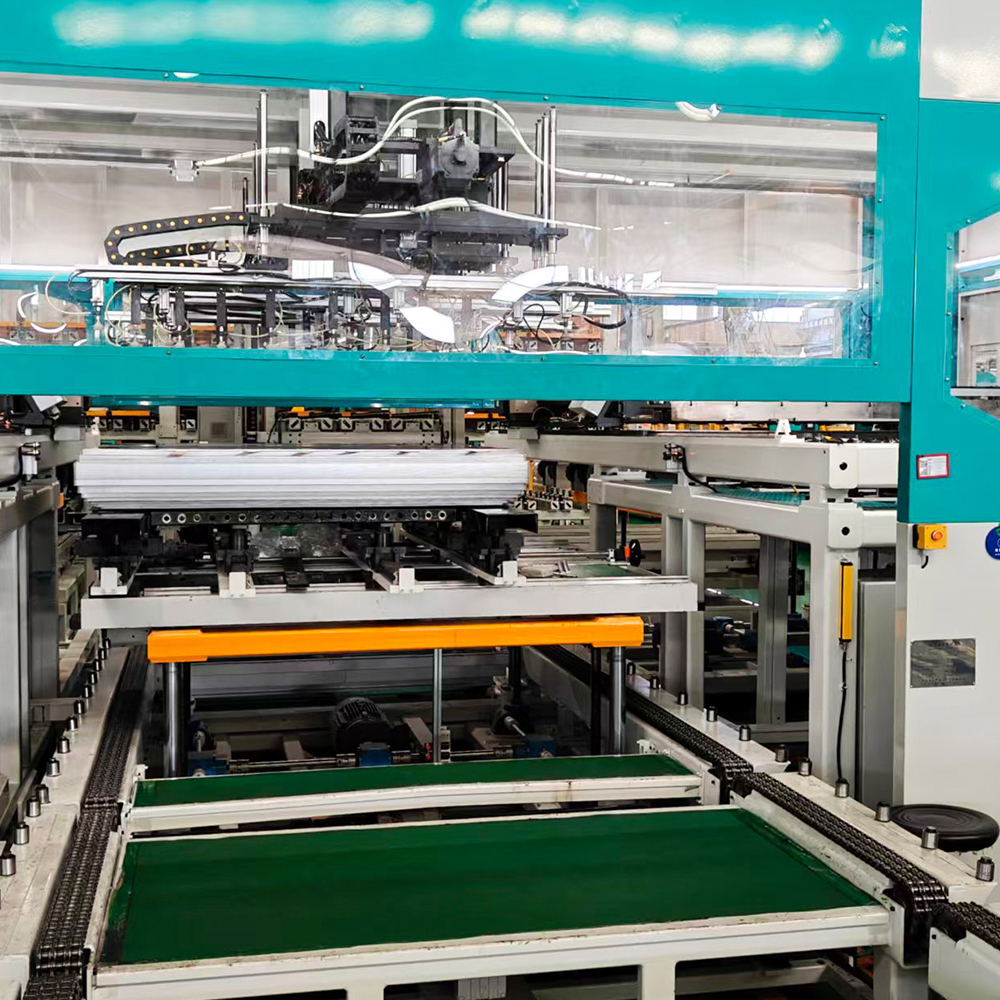
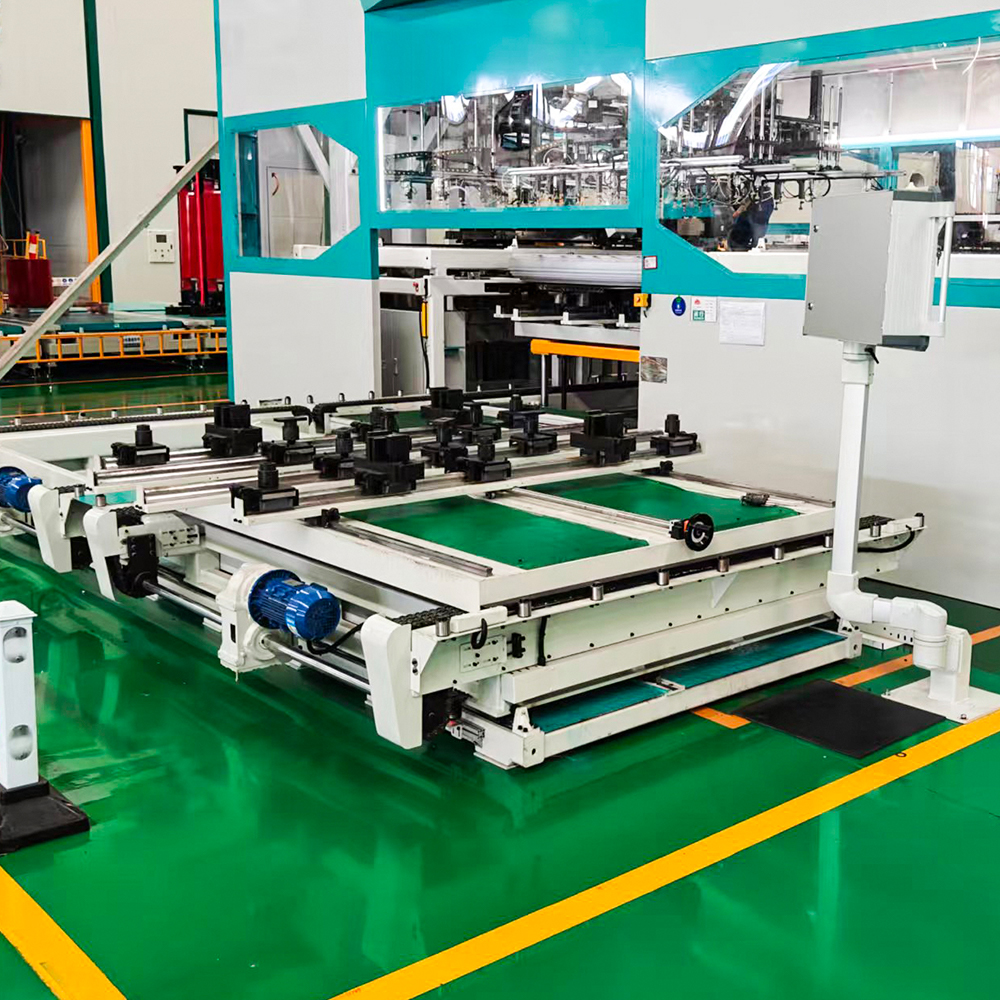
その核心となるのは、 LXD-260-2 オフライン変圧器コアスタッキングライン 完全に自動化された、材料箱のないスタッキング プラットフォームとして動作します。横方向シャーラインから直接、パンチされていないケイ素鋼板を受け取り、正確な切断と積層の順序で垂直柱に積み重ね、これらの柱を専用の積み重ね機構に搬送します。次に、真空吸盤を備えた可動アセンブリが各ラミネートを選択し、精密トラック上に配置し、最後にコア図面のレイヤーごとの要件に従って積層します。すべて人間が個々のシートを扱う必要はありません。このワークフローにより、手動スタッキングの 3 つの主要な故障モード (表面の磨耗、位置ずれ、スタッキング圧力の不均一) が排除されます。
技術的なサブシステムに入る前に、次の点に注意してください。 江蘇京天霞電気技術有限公司 は、46 名を超える社内技術専門家と成熟した生産システムをこの分野に導入しています。同社のポートフォリオは、変圧器コア、インテリジェントなスタッキング機器、横切断機、自動物流に及び、エコシステムを提供します。 LXD-260-2 オフライン変圧器コアスタッキングライン 繁栄します。これはスタンドアロンのマシンではなく、完全にデジタル化されたワークショップ インフラストラクチャ内のノードであり、リアルタイムの追跡と適応的なプロセス制御を可能にします。
1. カラム型材料供給およびシーケンスモジュール
定義と位置付け: このモジュールは、 LXD-260-2 オフライン変圧器コアスタッキングライン 。事前に仕分けされたスタックを備えた材料ビンまたはカセットに依存する従来のシステムとは異なり、この装置は、横方向シャーラインの出力と直接接続するカラムタイプの機構を使用します。穴を開けられていないシートは自動的に搬送され、垂直の柱に組み立てられ、ステップラップ設計の重要な要件である正確な切断順序が維持されます。
主要な機能特性: カラムフィーダにはサーボ駆動のエレベータが組み込まれており、一定のシートピックアップ高さを維持し、シートが消費されるにつれてカラム高さが減少するのを補います。ソフトコンタクトチップを備えた真空吸盤は、エッジのバリや表面の傷を防ぎます。エッジガイドセンサーを備えた専用の位置決めトラックにより、転写前に各シートが基準エッジに直角になることが保証されます。このシステムは、シート厚さ 0.18mm ~ 0.35mm、幅 260mm まで (したがって「260」という表記) を処理し、積層精度は 1 層あたり ±0.1mm です。
典型的なアプリケーション シナリオ: このモジュールは、コア設計が頻繁に変更される多品種少量生産環境で特に有利です。システムはスタッキング レシピを製造実行システム (MES) から直接読み取るため、E コア、U コア、さらには非対称三相コアを物理的な切り替えなしで切り替えることができ、調整するのはソフトウェア パラメータのみです。
差別化された利点: マガジン給紙スタッカーと比較して、カラムタイプのアプローチでは、事前のスタッキングや切断とスタッキングの間の手動移動の必要性がなくなり、中間保管とそれに伴う取り扱いによる損傷が軽減されます。また、横シャーラインがリアルタイムで材料を供給できるため、長時間のシフトでの連続運転もサポートします。
会社の機能の統合: 江蘇京天霞電気技術有限公司 は独自のリアルタイム監視ソフトウェアをこのモジュールに統合しており、オペレーターは中央のダッシュボードを通じてシートの消費量、拒否率、フィーダーの調整を視覚化できます。
- 主な仕様: シート幅80~260mm、厚さ0.18~0.35mm、積載速度最大120枚/分。
- 内蔵センサー: 障害検出用のデュアル光電エッジ検出器と真空圧力トランスデューサー。
- 材質の互換性: 方向性珪素鋼(M-4~M-6グレード)および高透磁率アモルファス合金。
2. 精密位置決めおよびアライメントステーション
定義と位置付け: シートがカラムから取り出された後、専用の位置決めステーション (システムの 2 番目に重要なサブシステム) に輸送されます。 LXD-260-2 オフライン変圧器コアスタッキングライン 。このステーションは、真空搬送中に生じた小さな角度や並進のずれを修正し、各積層が成長するコア スタックと完全に位置合わせされるようにする役割を果たします。
主要な機能特性: このステーションは 2 段階の調整戦略を採用しています。まず、バネ仕掛けの機械式ストップのセットが、シートを固定基準コーナーに対して優しく押し当てます。次に、視覚支援システムがシートの輪郭をキャプチャし、それを公称 CAD モデルと比較します。差異が 0.05 mm を超える場合、システムはシートがスタッキング ヘッドに到達する前に自動拒否をトリガーします。この閉ループ フィードバックは、コアの磁気特性と無負荷損失に直接影響するステップ ラップ パターンを維持するために重要です。
典型的なアプリケーション シナリオ: このサブシステムは、ミクロンレベルの位置ずれさえもホットスポットの形成や振動の増大につながる大型電源トランスコア (≥ 100MVA) には不可欠です。これは配電変圧器にとっても同様に価値があり、一貫したギャップ制御により可聴ノイズが低減され、厳しい都市環境基準を満たすことができます。
差別化された利点: 競合するオフライン スタッカーの多くは機械的な事前調整のみに依存していますが、LXD-260-2 には、手作業では補正できない 2 つの一般的な欠陥であるせん断バリの変動とシートの湾曲を積極的に補正するビジョン ループが組み込まれています。これにより、より緊密なステップラップジョイントを備えたより四角いコアが得られ、励磁電流が直接減少します。
会社の機能の統合: ビジョン アルゴリズムは、次の研究開発チームによって社内で開発されました。 江蘇京天霞電気技術有限公司 、アジアとヨーロッパの現場設備から収集されたラミネート欠陥の広範なデータベースを活用しています。
| パラメータ | カラムフィーダーモジュール | 位置決めステーション | スタッキングヘッドアセンブリ |
| 位置決め精度(mm) | ±0.3(シートピックアップ) | ±0.05(視覚停止) | ±0.08 (スタックビルド) |
| 速度(枚/分) | 最大130 | 最大125 | 最大115 |
| センサーの種類 | 光電真空計 | CCD ビジョンのメカニカルストップ | レーザー距離フォースフィードバック |
| 拒否率(%) | ≤ 0.5 | ≤ 0.2 | ≤ 0.3 |
3. 真空エンドエフェクターを備えた移動スタッキング機構
定義と位置付け: これは、最後のモジュールであり、最も目立つモジュールです。 LXD-260-2 オフライン変圧器コアスタッキングライン 。これは、マルチゾーン真空吸引ヘッドを備えたガントリー型の移動キャリッジで構成され、位置決めステーションから位置合わせされたシートを取り出し、コア図面で定義された層順序 (三相コアの交互のヨークとレッグ パターンなど) に従って成長するコア スタック上に配置します。
主要な機能特性: スタッキング ヘッドには独立した真空ゾーンが組み込まれており、ツールを変更することなく、異なる積層形状 (中央脚、外側脚、ヨーク) を処理するために選択的にアクティブ化できます。レーザー距離センサーが現在のスタックの高さを継続的に測定し、Z 軸のアプローチを調整して吸盤とトップシートの間のギャップを一定に維持し、衝撃による損傷を防ぎます。統合された力検出システムにより、配置圧力がシートあたり 5 ~ 10N 以内に維持され、コアの磁区構造を劣化させる残留応力が回避されます。
典型的なアプリケーション シナリオ: このモジュールは、油浸変圧器と乾式変圧器の両方をカバーする、最大長さ 6m、幅 3m の積層型変圧器コアの製造に最適です。また、可変エアギャップが必要な原子炉コアにも使用され、システムは特定の層の間に非磁性スペーサーを自動的に挿入できます。
差別化された利点: 重いヨークシートに苦労することが多いロボットアームベースのスタッカーとは異なり、LXD-260-2 はデュアルリニアモーターを備えた剛性ガントリーを使用し、より高い剛性とより速い加速を実現します。これにより、ミリメートル未満の配置再現性を維持しながら、大きなシートのサイクル時間が短縮されます (レイヤーごとに約 4 秒)。さらに、システムのオフライン特性により、スタッキング ヘッドが切断ラインから非同期で動作できるため、生産速度が切り離され、バッファ管理が可能になります。
会社の機能の統合: 江蘇京天霞電気技術有限公司 は、このモジュールに予知保全機能を備えています。システムはモーター電流、真空圧、および配置力のデータを記録し、分析して吸盤やガイドレールのベアリングの摩耗を予測し、計画外のダウンタイムを最小限に抑えます。
- ステップバイステップのスタッキングシーケンス: レシピのダウンロード → カラムフィード → 単一シートのピックアップ → エッジ位置決め → ビジョンチェック → 真空搬送 → Z 軸ソフトランディング → 圧力検証 → 次の層。
- アダプティブ レイヤ コントロール: システムは、50 層ごとにスタックの高さを再計算することで、シートの厚さの変動を自動的に調整します。
- スタックの終わりのシグナリング: コアが目標層数に達すると、システムはコンベアを起動して、完成したスタックをバンディング ステーションに移動します。
4. 統合制御およびデータ管理システム
3 つの機械モジュールが物理的なスタッキングを実行している間、 LXD-260-2 オフライン変圧器コアスタッキングライン シーメンスベースの PLC および独自の HMI ソフトウェアに常駐します。この制御レイヤーは、レシピの保存 (最大 1,000 のコア設計) を管理し、せん断ラインから各シートの原点を追跡し、品質トレーサビリティのための詳細な生産ログを生成します。また、顧客の ERP システムと連携して、生産スケジュールや在庫管理を行います。
このデジタル統合は重要な差別化要因です。欠陥のあるシートが拒否された場合、システムは自動的に層の順序を変更し、最終コアが常に必要な積層数とステップラップ パターンを確実に満たすようにします。リモート診断はセキュア ゲートウェイ経由で有効になり、 江蘇京天霞電気技術有限公司 サポート エンジニアが現地訪問せずにトラブルシューティングを支援します。これは海外のクライアントから高く評価されている機能です。


著作権© Jiangsu Jingtianxia Electric Technology Co., Ltd. 全著作権所有。 LXD-260-2 オフライン変圧器コアスタッキングライン サプライヤー