
大型の電源トランスのコアは、磁束を運び、機械的なクランプ力に耐え、内部で発生する熱を遮断する必要があります。熱が局所的な領域に閉じ込められると、ホットスポットが発生します。この条件を無視すると、断熱材の劣化が早くなり、可燃性ガスが蓄積し、最終的には熱破壊が発生します。エンジニアや資産管理者にとって、大型変圧器コアのホットスポットの原因を理解することは、予期せぬ故障を防止し、変圧器の耐用...
続きを読む
コア積層・組立ライン製造メーカー
お問い合わせ私たちについて
Jiangsu Jingtianxia Electric Technology Co., Ltd.
Jiangsu Jingtianxia Electric Technology Co., Ltd. は、国内業界をリードする競争力のある企業であり、コア電力支持製品の研究開発、生産、供給を専門としています。当社の主要製品ポートフォリオには、変圧器コア、インテリジェント変圧器コア積層設備、コア横断切断機、インテリジェントワークショップ倉庫システム、自動化物流生産ラインが含まれます。46人以上の専門技術人材を擁し、同社は堅実な技術蓄積と成熟した生産システムを誇っています。 中国
コア積層・組立ライン製造メーカー および
カスタムコア積層・組立ライン工場、電力業界に焦点を当て、世界中のお客様に高品質、高精度、インテリジェントなワンストップ支援ソリューションを継続的に提供しています。
栄誉証明書
ニュース
-
-
油入変圧器と乾式変圧器のどちらを選択するかは、通常、冷却媒体(鉱物油か空気か)から始まります。しかし、より深いエンジニアリングの話は変圧器のコアに書かれています。磁気回路、絶縁システム、冷却チャネルは密接に相互接続されているため、コア段階での決定はその後のすべての仕様に反映されます。電力会社、請負業者、プラントエンジニアにとって、これらの関係を理解することは不可欠です。 コ...
続きを読む -
現在、変圧器メーカーは、カスタム コア設計、短期間の生産、ラピッド プロトタイピングに対する需要の増大に直面しています。従来のインライン スタッキング ラインは、大量のスループットを実現するために構築されていますが、コアの寸法や積層パターンが変更されると、多大な切り替え時間とプログラミングの労力が必要になります。これらの理由により、オフラインの変圧器コア スタッキング ラインは、カスタ...
続きを読む -
大型の電源トランスのコアは、何千もの薄いシリコン鋼の積層体から作られています。一枚のシートではわずかに見える偏差がスタック全体に急速に拡大するため、各積層体は厳密な公差に従って切断、位置決め、組み立てられる必要があります。従来の作業場では、中子の積み上げは熟練した作業者の手と目に頼っていました。しかし、チームがどれほど経験豊富であっても、手動での取り扱いでは、アライメント、関節の位置、...
続きを読む
メッセージフィードバック
コアスタッキングおよび組立ライン 業界知識
コアスタッキングシステムはどのように機能しますか?
現代の電気機器の製造では、トランスとモーターコアの製造の精度と効率が、最終製品の性能、信頼性、費用対効果に直接影響します。この生産プロセスの中心となるのは、 コアスタッキングおよび組立ライン 、機械的ハンドリング、光学的検査、自動制御システムの高度な統合。この記事では、コア スタッキング システムがどのように動作するかについて包括的な技術的説明を提供し、その中心原理、主要な機器モジュール、および大規模工業生産においてコア スタッキング システムが果たす重要な役割を詳しく説明します。
1. コアスタッキングの基本原理
A コアスタッキングおよび組立ライン このシステムは、電気鋼の個々の薄いシート (一般に積層として知られています) を、固体で寸法的に正確な積層コアに変換するように設計されています。基本的な課題は、渦電流損失を最小限に抑え、磁束の均一性を確保するために、各積層を正確な順序と向きで積み重ねる必要があることです。通常、システムは次のように始まります。 コアスタッキングおよび組立ライン 横切断機からプレカットまたはスリットラミネートを受け取るフィードユニット。これらの積層体はスタッキング ステーションに搬送され、そこでロボット アームまたはサーボ駆動のピック アンド プレース ユニットが各シートを処理します。
一般的なシステムの作業サイクルは、供給、方向検出、スタッキング、統合という 4 つの連続したフェーズに分類できます。供給段階では、振動フィーダーまたはコンベア ベルトを使用して、積層体が個片化され、整列されます。方向検出段階では、光学センサーまたはマシンビジョンカメラがバリの側面、ノッチの位置、および表面の欠陥を特定します。積層段階では、成長する積層体上に各積層体を正確に配置する必要があり、多くの場合、材料に傷がつかないように真空グリッパーを使用します。最後に、統合フェーズでは、溶接、インターロック、または接着を使用してスタックを単一の剛性ユニットに固定します。このワークフロー全体は、すべての可動部品をミクロンレベルの精度で同期させるプログラマブル ロジック コントローラー (PLC) によって調整されます。
2. コア機器モジュールとその機能
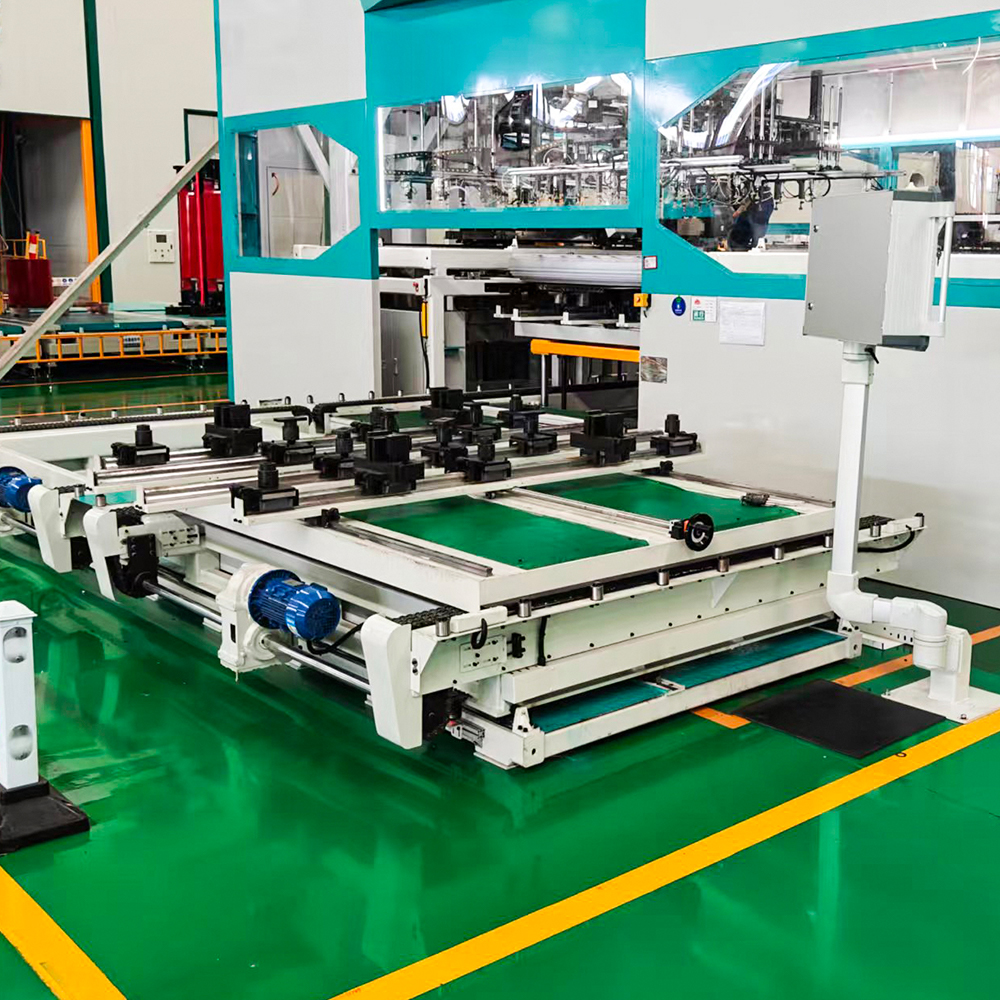
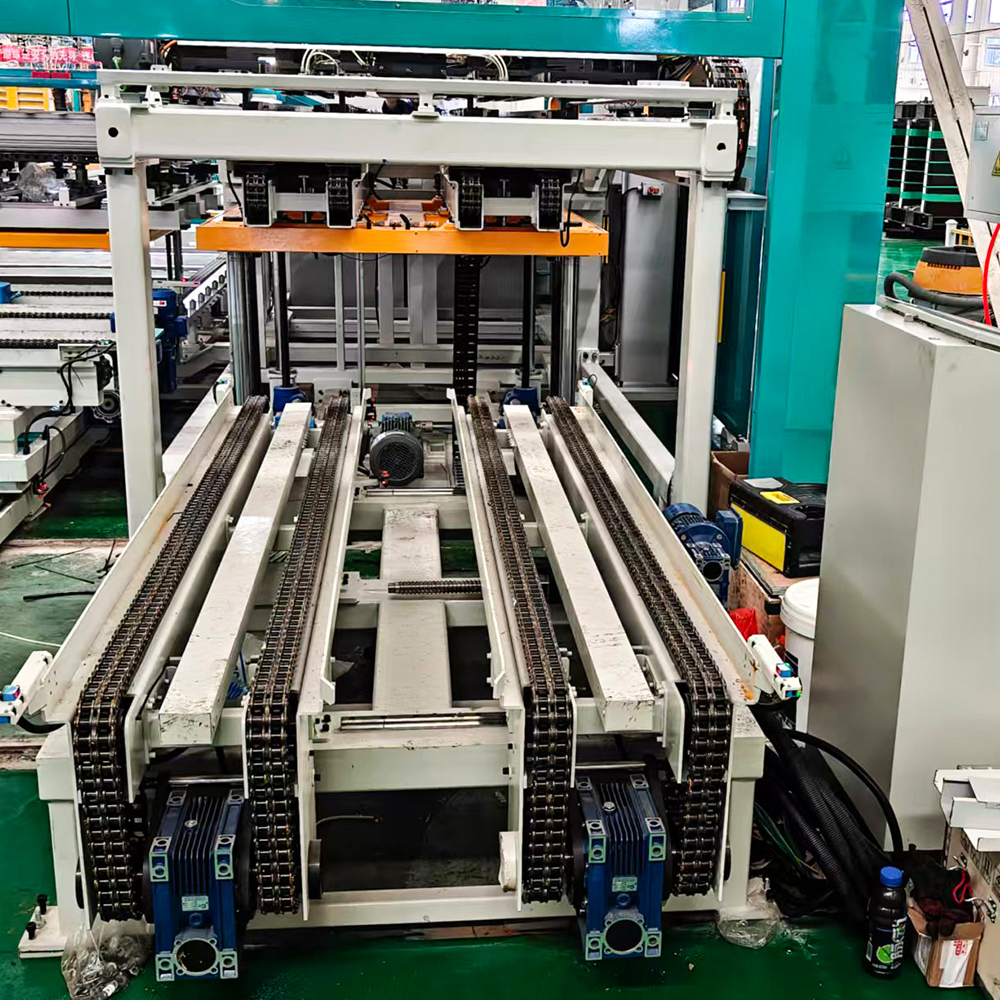
理解するために コアスタッキングシステムの仕組み 、そのメインモジュールを調べることが不可欠です。各モジュールは特定の機能に貢献し、それらのシームレスな統合によってシステム全体のパフォーマンスが決まります。以下は、最新の 4 つの主要モジュールの内訳です。 コアスタッキングおよび組立ライン :
- 供給および個別化モジュール: このユニットは、雑誌やベルトコンベアから大量のラミネートを受け取ります。送風機と機械的分離機を使用して、一度に 1 枚のラミネートのみがスタッキング エリアに入るようにします。ラミネートの厚さとサイズに応じて、高速送り速度は毎分最大 60 枚に達します。
- ビジョンおよび検査モジュール: 高解像度カメラとバックライトを備えたこのモジュールは、各積層品の寸法公差、バリの高さ、表面の平坦度をチェックします。検査に不合格となったラミネートは自動的に別のビンに入れられ、欠陥が最終コアに伝播するのを防ぎます。
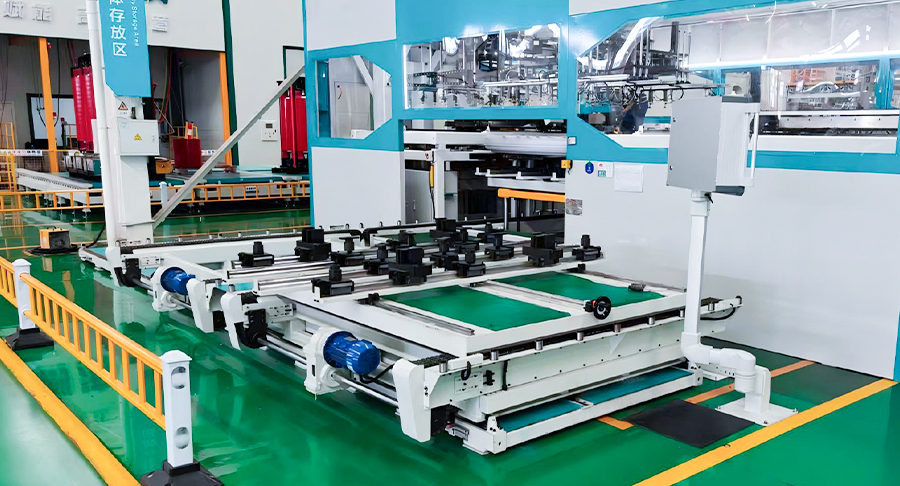
- スタッキングおよび位置決めモジュール: これがシステムの核心です。サーボ駆動のガントリーまたはスカラ ロボットが、検査済みの各ラミネートを取り出し、スタッキング治具上に置きます。固定具には多くの場合、積層の穴に適合するガイド ピンが含まれており、回転方向の位置合わせを確実にします。複数の脚を持つ変圧器コアの場合、システムは各脚を結合する前に個別に積み重ねることができます。
- 統合および排出モジュール: 目標の積層高さ (層数または光学式高さセンサーで測定) に達すると、モジュールは 3 つの統合方法のいずれかを適用します。複数点での TIG 溶接、パンチ マークを使用した機械的連結、または UV または熱接着による接着剤の硬化です。完成したコアはその後、さらなる処理または包装のために搬出コンベア上に排出されます。
これらのモジュール間の調整が重要です。たとえば、ビジョン モジュールが位置ずれした積層を検出した場合、スタッキング モジュールはその配置軌道をリアルタイムで調整する必要があります。大手メーカーのような 江蘇京天霞電気技術有限公司 は、このような適応制御を可能にする独自のソフトウェア アルゴリズムを開発しました。 コアスタッキングおよび組立ライン 特に多品種少量生産環境に堅牢です。
3. コアスタッキングシステムの分類
構成とアプリケーションに基づいて、 コアスタッキングおよび組立ライン 大きく3つのカテゴリーに分けることができます。各カテゴリは、高速大量生産から柔軟なプロトタイピングまで、異なる生産要件に対応します。次のサブセクションでは、各タイプの詳細な分析を提供します。
3.1 インライン統合スタッキングシステム
インライン統合システムは、上流のスリットまたは横切断ラインに直接接続されています。ラミネートは切断されるとすぐに、中間保管することなくスタッキングユニットに送り込まれます。この設計により、材料の取り扱いが最小限に抑えられ、エッジ損傷のリスクが軽減されます。インライン システムの特徴はその同期速度です。インライン システムは切断機と同じサイクル レート (通常は 40 ~ 80 ストローク/分) で動作します。その技術的特徴には、2 つの積層を同時に配置するためのデュアルヘッドスタッキング、レーザーセンサーを使用したリアルタイムの厚さモニタリング、および異なるコア幅に対応する自動ツール切り替えが含まれます。
インライン システムの一般的な用途は、安定した品質と高スループットが最重要視される配電変圧器コアと電気自動車モーター ステーターの大規模生産です。オフライン システムと比較した主な利点は、バッファ ストレージが不要になることで、フロア スペースが節約され、仕掛品在庫が削減されることです。さらに、インライン システムは切断欠陥を即座に検出できるため、切断ユニットへの即時フィードバックが可能になります。 江蘇京天霞電気技術有限公司 は、インテリジェントなワークショップ倉庫インターフェースを組み込んだインライン ソリューションを提供し、エンタープライズ リソース プランニング (ERP) システムとのシームレスなデータ交換を可能にします。この統合により、コアのすべてのバッチが原材料から完成品まで追跡可能になります。
| 特徴 | インライン統合型 | オフライン スタンドアロン | ロータリータレットシステム |
| 送り速度 | 最大80個/分 | 30~50個/分 | 50~70個/分 |
| 切り替え時間 | 10~15分 | 5~8分 | 2~4分 |
| 積み重ね精度(mm) | ±0.05 | ±0.08 | ±0.04 |
| 典型的なコア重量 | 100~500kg | 50~300kg | 80~400kg |
| 床面積要件 | 高(統合ライン) | 中等度 | コンパクト |
3.2 オフラインのスタンドアロン スタッキング システム
オフラインのスタンドアロン システムは、切断プロセスとは独立して動作します。ラミネートはまず切断され、マガジンに積み重ねられ、その後スタッキング ステーションに搬送されます。この分離により、生産計画担当者は、スタッキング ラインで異なるコア タイプを並行して処理しながら、切断ラインを最大効率で稼働させることができます。オフラインのアプローチは、注文サイズは小さいものの、コアの形状が大幅に異なるジョブショップ環境に特に適しています。オフライン システムの重要なコンポーネントは自動マガジン チェンジャーで、最大 12 種類のラミネートを保持し、数分以内に切り替えることができます。
技術的には、ラミネートは数時間または数日間保管され、埃や軽微な酸化が蓄積する可能性があるため、オフライン システムにはより高度なビジョン システムが組み込まれることがよくあります。したがって、オフライン システムのビジョン モジュールには、追加のクリーニング ブラシと静電気除去器が含まれています。圧密方法はインライン システムと似ていますが、オフライン システムでは、接着剤を使用すると複雑なステップ ラップ形状のコアでの応力分散が向上するため、溶接ではなく接着剤による接合が頻繁に使用されます。手動スタッキングからのアップグレードを検討しているメーカーにとって、オフライン スタンドアロン システムは初期投資が低く、既存のマテリアル ハンドリング機器との統合が容易です。 江蘇京天霞電気技術有限公司 は、シングルスタックまたはデュアルスタック動作で構成できるモジュール式オフライン プラットフォームを提供し、需要の増加に応じて生産を拡張できる柔軟性を顧客に提供します。
3.3 回転タレットスタッキングシステム
回転タレット システムは最新の進歩を表しています。 コアスタッキングおよび組立ライン 技術。これらのシステムは、単一の固定スタッキング固定具の代わりに、複数のスタッキング パレットを保持する回転タレットを採用しています。 1 つのパレットにラミネートが充填されている間に、別のパレットが統合および排出され、3 番目のパレットが次のバッチに備えて準備されます。この並列処理により、アイドル時間が大幅に短縮され、単一ステーション設計と比較して全体のスループットが最大 40% 向上します。
タレット機構はダイレクトドライブトルクモーターによって駆動され、非常にスムーズな回転と正確な角度位置決めを実現します。各パレットには独自のガイド ピンとクランプ機構が装備されており、システムは手動介入なしで異なるコア サイズを切り替えることができます。回転タレット システムは、小型配電変圧器やインダクタに使用される標準コアなどの標準化されたコアの大量生産に最適です。設置面積がコンパクトであるため、床面積が限られている工場にとっても魅力的です。 江蘇京天霞電気技術有限公司 は、いくつかの顧客サイトで回転タレット システムの導入に成功し、0.2% 未満の欠陥率と 85% を超える総合設備効率 (OEE) を達成しました。
3 つのシステム タイプすべてにわたる操作手順を要約するために、次の順序付きリストに、一般的なスタッキング サイクルの一般的な手順の概要を示します。
- 材料の積載: ラミネートはフィーダーマガジンにロードされるか、切断ラインから直接供給されます。
- 個別化と配向: 各積層体は分離され、位置合わせされ、バリ面が視覚的に検出されます。
- 配置: ロボットまたはガントリーは積層体を取り出し、ミクロンレベルの精度で積層パレット上に配置します。
- 層のカウントと高さの検証: システムは各層をカウントし、成長するスタックの高さをターゲットに対してチェックします。
- 統合: 目標に到達すると、システムはスタックを溶接、連結、または結合して固体コアを形成します。
- 排出と搬送: 完成したコアは、下流の処理または包装のためにコンベア上に排出されます。
4. スマートマニュファクチャリングとの統合
モダン コアスタッキングおよび組立ライン もはや孤立した機械ではありません。これらは、より広範なスマートファクトリーエコシステムにおいて不可欠なノードです。これらのシステムは、産業用モノのインターネット (IIoT) を通じて、サイクル タイム、不良率、消耗品の摩耗に関するデータを中央製造実行システム (MES) に継続的に送信します。このデータ主導のアプローチにより、予知保全が可能になり、計画外のダウンタイムが 30% も削減されます。たとえば、 江蘇京天霞電気技術有限公司 は、インテリジェントなワークショップ倉庫システムと、スタッキング機器と直接接続する自動化された物流生産ラインを組み込み、未加工のスチールコイルから完成した変圧器コアまで完全に自動化されたマテリアルフローを作成しました。
さらに、高度なシステムには、過去のパフォーマンスに基づいてスタッキング パラメーターを調整する自己学習アルゴリズムが組み込まれています。特定の積層バッチでバリのばらつきが大きい場合、システムは精度を維持するために配置速度を自動的に下げることができます。このレベルの適応性は、原材料の品質が異なる地域では特に価値があります。精密な機械とインテリジェントなソフトウェアを組み合わせることで、 江蘇京天霞電気技術有限公司 限界を押し広げ続けます コアスタッキングおよび組立ライン を実現し、コアの横切断から最終組立までをワンストップでサポートするソリューションを提供します。
よくある質問
Q1: インラインスタッキングシステムとオフラインスタッキングシステムの主な違いは何ですか?
インライン システムは切断ラインに直接接続され、同じ速度で動作するため、大量の連続生産に最適です。オフライン システムは独立して動作するため、ジョブショップ環境や少量多品種環境に適した、さまざまなコア サイズやジオメトリを柔軟に処理できるようになります。
Q2: ロータリー タレット システムはシングル ステーション システムと比べてどのように生産性を向上させますか?
回転タレット システムでは、回転機構上の複数のパレットを使用します。 1 つのパレットが充填されている間、別のパレットは混載され、3 番目のパレットは排出または準備されています。この並列ワークフローにより、サイクル間の待ち時間がなくなり、スタッキングの精度を犠牲にすることなく全体のスループットが最大 40% 向上します。
Q3: コアのスタッキングおよび組み立てラインではどのような統合方法が一般的に使用されますか?どれが最適ですか?
3 つの主な方法は、TIG 溶接、機械的インターロック、および接着です。溶接は高い機械的強度を提供し、インターロックは最速で消耗品を必要としません。接着結合は内部応力を軽減することで磁気性能を向上させます。最適な選択は、大型電源トランスの溶接、量産モーターのインターロック、ステップラップジョイントを使用した高効率設計の接着など、主要な用途によって異なります。
Q4: Jiangsu Jingtianxia Electric Technology Co., Ltd. は、スタッキング システム全体の品質管理をどのように確保していますか?
Jiangsu Jingtianxia は、多段階の画像検査、リアルタイムの厚さ監視、欠陥のあるラミネートの自動排除を統合しています。また、同社のシステムは生産データを MES プラットフォームに供給し、完全なトレーサビリティと統計的プロセス制御を可能にします。 46 名を超える専門的な技術人材を擁する同社は、納品前にすべてのシステムの厳格なテスト プロトコルを維持し、顧客施設での一貫したパフォーマンスを保証します。
Q5: コアスタッキングシステムは、アモルファス鋼やシリコン鋼などのさまざまな積層材料を処理できますか?
はい、最新のシステムは、幅広い材料に対応できるよう、調整可能なグリッパー圧力、可変送り速度、カスタマイズ可能なビジョン アルゴリズムを備えて設計されています。アモルファス鋼は薄くて脆いため、より丁寧な取り扱いが必要であり、多くの場合、溶接よりも接着によるメリットが得られます。 Jiangsu Jingtianxia は、特定の材料特性に合わせてカスタマイズされた構成を提供します。
Q6: 手動コアスタッキングプロセスを自動化する場合の一般的な投資収益率 (ROI) はどれくらいですか?
正確な ROI は生産量によって異なりますが、ほとんどのメーカーは 18 ~ 24 か月以内に回収できると考えています。自動化により人件費が削減され、人的ミスが排除され、スループットが向上し、材料の歩留まりが向上します。さらに、自動化システムにより 24 時間年中無休の稼働が可能になり、需要の高い製品ラインの ROI がさらに加速されます。


著作権© Jiangsu Jingtianxia Electric Technology Co., Ltd. 全著作権所有。 コア積層・組立ラインカスタマイズソリューション