
高シリコンGO鋼の加工に超硬シャーリングブレードが不可欠な理由
方向性電磁鋼板は変圧器コア製造の根幹であり、高シリコン方向性電磁鋼ほど要求の厳しいグレードはありません。その優れた磁気特性には代償が伴います。コア損失を低減する同じシリコン含有量により、材料は摩耗しやすく、硬くなり、剪断が困難になります。超硬シャーブレードが業界標準となっているのは、まさにこの理由からです。これらは、高シリコン方向性鋼に求められる耐摩耗性、刃先の安定性、切断精度を提供し、製品の品質と生産の経済性の両方を保護します。
高シリコン方向性鋼を理解する
高シリコン方向性鋼は方向性電磁鋼としても知られ、通常、重量で 2.9% ~ 3.5% のシリコンを含みます。シリコンの添加により電気抵抗率が増加し、変圧器コアの渦電流損失が大幅に減少します。制御された圧延およびアニーリングプロセスによりゴス組織が生成され、結晶粒が圧延方向に整列して磁束伝導が最適化されます。
変圧器メーカーは、この材料を利用して、無負荷損失を最小限に抑え、高磁束密度で確実に動作するコアを構築しています。電力変圧器、配電変圧器、および大型発電機の固定子で広く使用されており、磁気効率が運用コストの節約に直接つながります。しかし、この鋼の磁気効率を高める冶金学的特徴は、切削工具にも深刻な課題をもたらします。
トレードオフ: シリコン含有量が増えると磁気性能は向上しますが、硬度と脆性が増すため、鋼は従来の低炭素鋼よりも大幅にせん断しにくくなります。
標準ブレードがシリコン鋼に苦戦する理由
通常、高速度鋼や工具鋼で作られた従来のシャーブレードは、高シリコン方向性鋼を加工する際に急速に摩耗します。ブレードの劣化を促進する 3 つの要因:
- 研磨酸化物コーティング: 鋼の表面に塗布された絶縁コーティングは摩耗性が高く、刃先ではサンドペーパーのような役割を果たします。
- 加工硬化: せん断プロセス自体が切断ゾーンを硬化させ、その後の切断が徐々に困難になります。
- 高い材料硬度: 通常の炭素鋼をはるかに上回る硬度値を持つケイ素鋼は、エッジの丸みやマイクロチッピングの発生を早めます。
刃が鈍くなると材料をきれいに砕けなくなります。代わりに、シートが伸びて引き裂かれ、切断端に沿って顕著なバリが生じます。ここで、超硬シャーブレードがプロセス全体の経済性と品質を変えます。
| パフォーマンスファクター | ハイス鋼ブレード | 超硬シャーリングブレード |
|---|---|---|
| 硬度 | 63~67HRC | 85 ~ 94 HRA |
| 耐摩耗性 | 中等度 | 素晴らしい |
| エッジの安定性 | フェア | 優れた |
| 再研磨間隔 | ショート | 3~5倍長くなります |
| バリコントロール | すぐに劣化する | 一貫性のある |
超硬シャーリングブレードの主な利点
タングステンカーバイドブレードは、極度の硬度と、強い衝撃剪断力に耐える十分な靭性を兼ね備えています。超硬合金マトリックスは、高シリコン方向性鋼の加工にいくつかの特有の利点をもたらします。
- 再研磨間の耐用年数の延長
- 長期にわたる生産工程にわたって一貫したエッジ形状
- バリや微小亀裂が最小限に抑えられたきれいな破面
- 過剰な熱を発生させずに、より高いせん断速度を実現
高温で軟化する工具鋼とは異なり、超硬は厳しい熱的および機械的負荷の下でも硬度を維持します。超硬ブレードの初期調達コストはハイス鋼ブレードを上回りますが、カットあたりのコストは大幅に低くなります。ブレードの交換が減れば、ダウンタイムも減り、スクラップも減り、ツール交換の人件費も削減されます。
切断品質がトランスコアの性能に与える影響
バリの高さとエッジの品質は、変圧器コアが磁気損失の目標を満たしているかどうかを直接決定します。過度のバリがあると、隣接する積層間に電気的接触が生じ、層間電流が流れ、渦電流損失が増加します。超硬ブレードはきれいな四角いせん断面を生成し、バリの高さを許容閾値以下に保ち、積層間の絶縁を維持します。
精密にカットされたシートにより、積層率も向上します。滑らかで平らなエッジにより、積層体がしっかりと密着し、コアの有効断面積が増加し、目標の磁束断面積に達するために必要なシートの数が減ります。
 ZXD-440 自動インライン変圧器コアスタッキング生産ライン このラインは横シャーリングラインに直接接続されており、手作業なしでシャーリングとスタッキングを同時に行うことができます。これにより、下流の自動スタッキング操作にとって重要な、積層全体にわたって一貫した寸法精度が保証されます。 製品を見る→
自動コアスタッキングラインなどの下流の設備は、入ってくるシートの寸法の一貫性に依存します。ブレードが数ミクロンでもずれると、積層エラーが進行し、何千枚もの積層にわたって誤差が増大します。
最新のシリコン鋼の超硬ブレードを長さに合わせてカットするライン
現代のケイ素鋼加工は、巻き戻し、レベリング、せん断、積み重ねを 1 つの連続した流れに統合する、高速切断ラインに依存しています。これらのラインは高スループットで稼働しており、ブレードを交換するとダウンタイムが発生します。超硬シャーリングブレードはメンテナンスの停止を減らし、精度を安定に保つため、自動化された生産環境には不可欠です。
Jiangsu Jingtianxia Electric Technology などのメーカー、 ケイ素鋼を長さに合わせてカットしたライン は、超硬工具の機能を中心にシャーリング ステーションを設計しています。たとえば、HJDZ440 シリコン鋼の定長切断ラインは、長いバッチにわたって厳密な寸法公差を維持するように設計されており、まさに超硬ブレードが優れた動作条件を維持します。
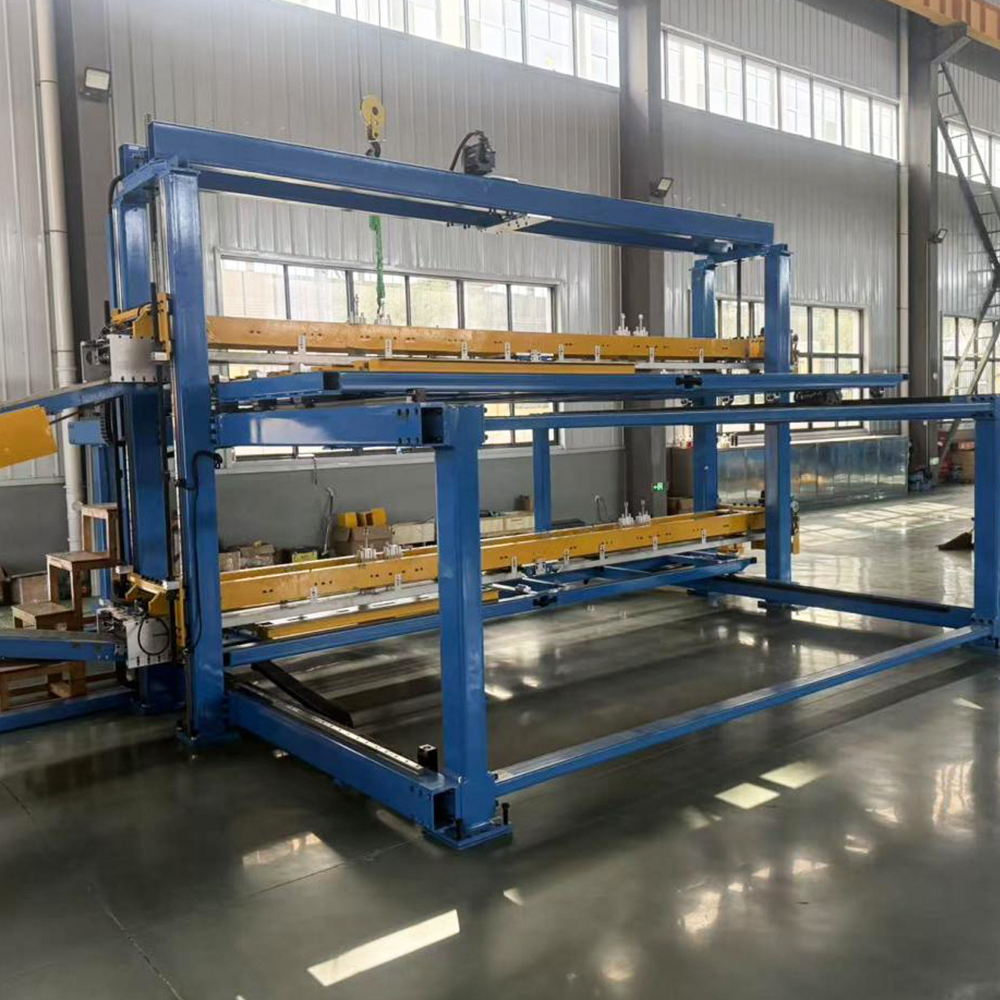 HJ-DZ-440 シリコン鋼定尺ライン シーメンスサーボ制御と超硬ツーリングを採用した高精度シャーリングラインで、切断精度±0.2mmを実現。オフラインとインラインの両方のスタッキングをサポートしているため、エッジ品質と再現性が重要な長期バッチ生産に適しています。 製品を見る→
より狭いストリップ幅またはより軽いゲージ範囲での作業の場合、HJDZ300 ケイ素鋼シャーリング ラインはエッジ品質と再現性を同様に重視し、やはり超硬シャーリング ブレードを利用して一貫した結果を提供します。
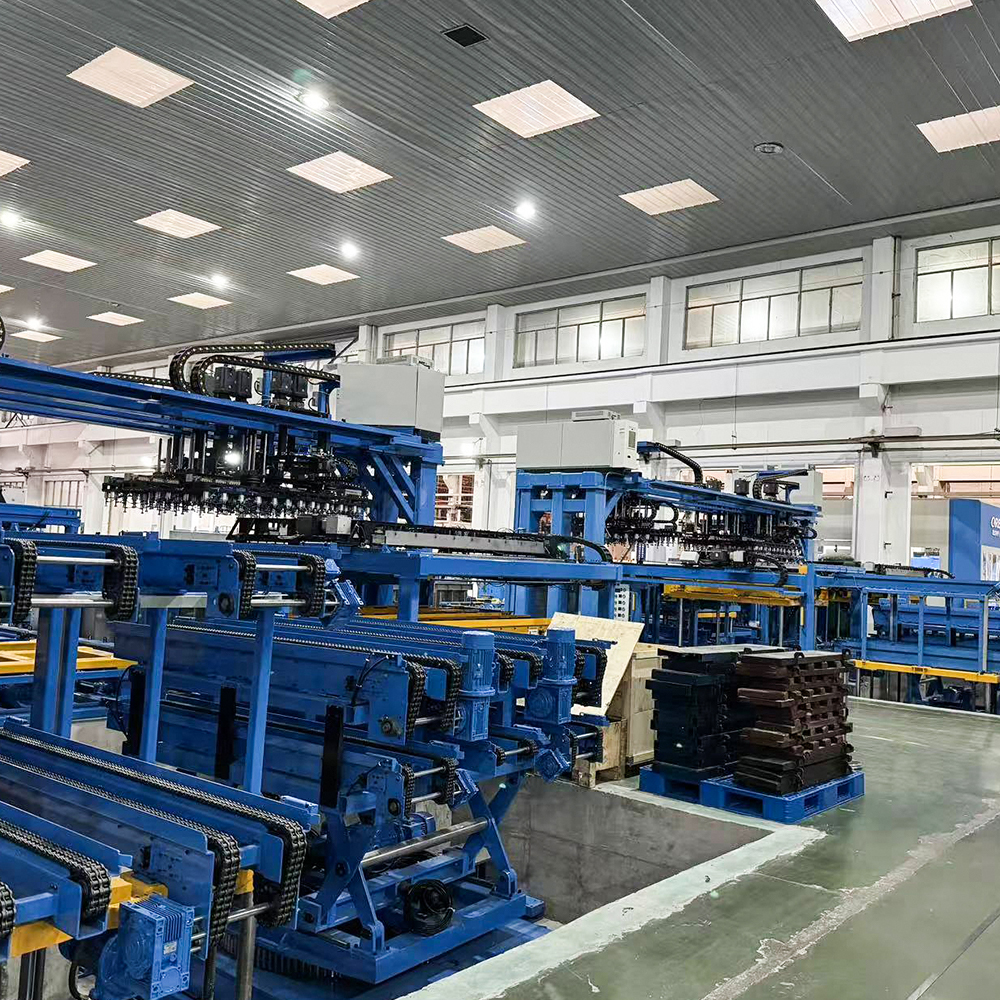 HJ-DZ-300 珪素鋼シャーライン 中小規模の変圧器メーカー向けに設計されたコンパクトなシャーリングラインで、最大 300 mm の幅を加工します。大型モデルと同等の精度を備え、サーボ駆動の精度と低ノイズを実現し、多品種少量生産に最適です。 製品を見る→
適切な超硬グレードと形状の選択
すべての超硬ブレードが同じように機能するわけではありません。高シリコン方向性鋼の効果的な加工は、材種と形状を特定のラインパラメータに適合させるかどうかにかかっています。
超硬グレード
コバルト含有量が高くなると靭性は向上しますが、硬度は低下します。コバルト含有量が低いと耐摩耗性は向上しますが、脆性が増加します。ほとんどのケイ素鋼のせん断用途では、コバルト含有量が 6% ~ 15% のグレードが使用され、耐衝撃性と刃先寿命のバランスが保たれています。
ブレードの形状
- すくい角と逃げ角は、せん断中の応力分布を制御します。
- 制御されたホーン半径による安定した切れ刃により、最初の接触でのチッピングを防止します。
- 十分なバッククリアランスにより、ブレードと剥がされたシートの間の摩擦が軽減されます。
メンテナンスによるブレードの寿命の最大化
定期的な検査と適時の再研磨により、超硬シャーブレードを最適な状態に保ちます。隠れたマイクロチッピングはさらなる損傷を加速するため、エッジの破損が目に見える前にブレードを再研磨する必要があります。研削焼けを発生させずに元の切断形状を再作成するには、精密研削装置と資格のあるオペレータが不可欠です。
潤滑とクランプ トルクもブレードの安定性に影響を与えるため、オペレーターは各シャーリング ラインの機械メーカーの仕様に従う必要があります。予備のブレードセットを準備しておくと、緊急時のダウンタイムが短縮され、定期的な再研磨が生産計画の日常的な部分になります。
よくある質問
Q1: 超硬シャーリングブレードはどれくらいの頻度で再研磨する必要がありますか?
再研磨の間隔は、材料のグレード、ストリップの厚さ、せん断速度、ブレードの品質によって異なります。通常の生産条件下での高シリコン方向性鋼の場合、超硬ブレードは通常、高速度鋼ブレードよりも 3 ~ 5 倍長く持続し、連続運転の間隔は一般に数週間から数か月の範囲になります。
Q2: 超硬ブレードはすべてのケイ素鋼グレードに対応できますか?
はい、適切な材種の選択と刃先の形状により、超硬ブレードは結晶方向性、高シリコン、さらには半加工の電磁鋼を剪断することができます。ただし、最適な超硬グレードは、特定の材料の硬度とコーティングの種類によって異なる場合があります。
Q3:超硬刃でもバリが出るのはなぜですか?
バリの形成は、ブレードのクリアランスが正しくない場合、ブレード ガードが摩耗している場合、またはシート サポートの位置がずれている場合に発生することがあります。超硬ブレードはバリの発生頻度を減らしますが、シャーリングマシンの機械的な位置ずれを補正することはできません。シャーリングステーション全体の定期メンテナンスは引き続き重要です。
高シリコン方向性鋼の加工には妥協の余地がありません。この材料の卓越した磁気性能により、切削工具には並外れた要求が課せられますが、最新のトランスコア製造に必要な刃先の安定性、耐摩耗性、バリのない切断を一貫して提供できるのは超硬シャーリングブレードだけです。の進化 アップグレードされたインテリジェント処理装置 は、この精度最優先のアプローチを強化し続けており、自動コア生産を検討しているメーカーにとって、ブレードの材料の選択は消耗品の重要な決定ではなく、コアの品質、生産稼働時間、および長期的な運用コストを決定する戦略的要素です。


著作権 © Jiangsu Jingtianxia Electric Technology Co., Ltd. 無断複写・転載を禁じます。変圧器コア製造の専門