大型の電源トランスのコアは、磁束を運び、機械的なクランプ力に耐え、内部で発生する熱を遮断する必要があります。熱が局所的な領域に閉じ込められると、ホッ...
続きを読む

製品の利点
コンパクトな設計 - 設置面積が小さい
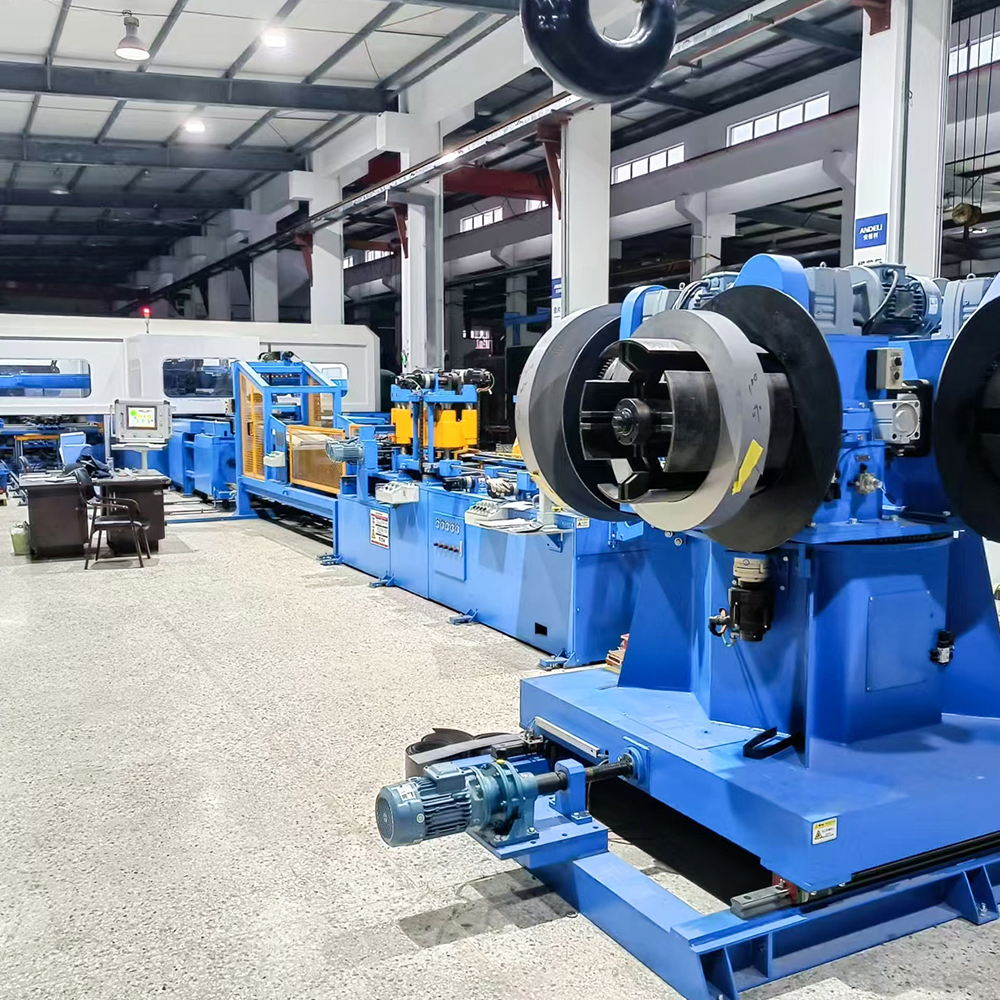
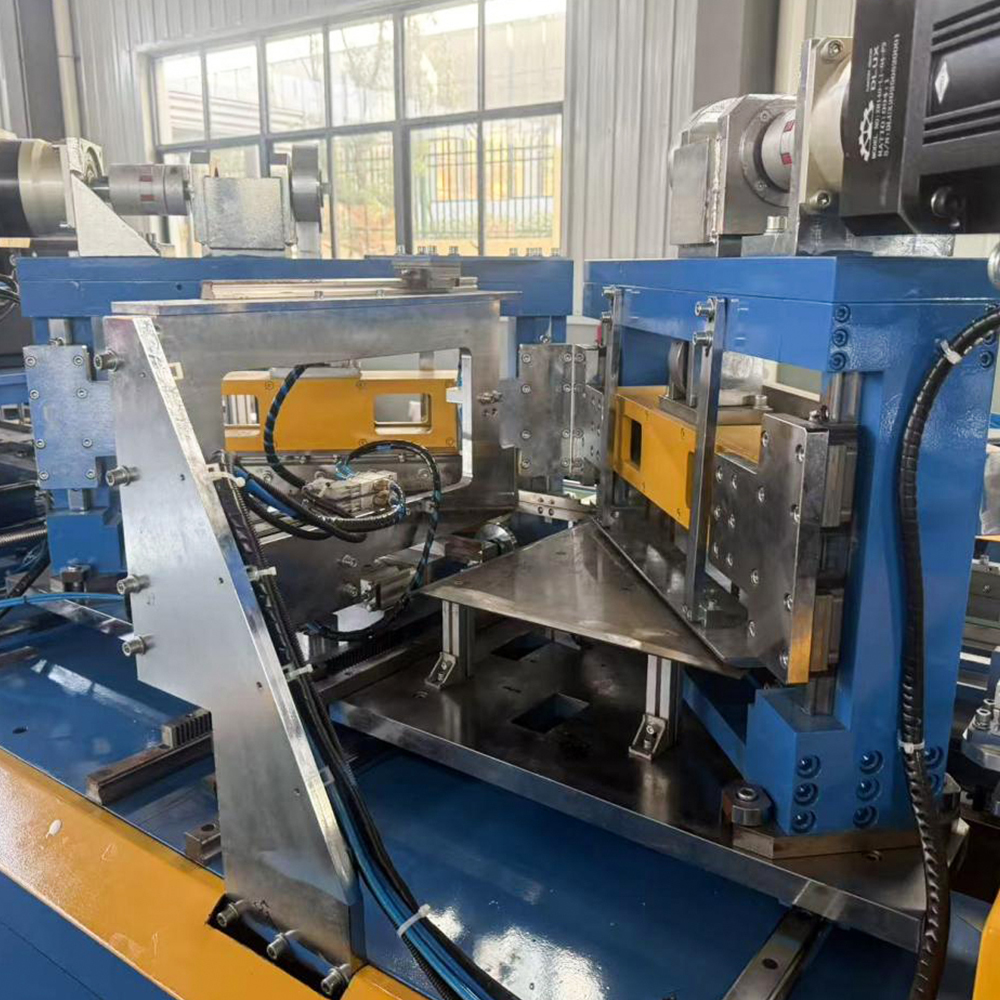
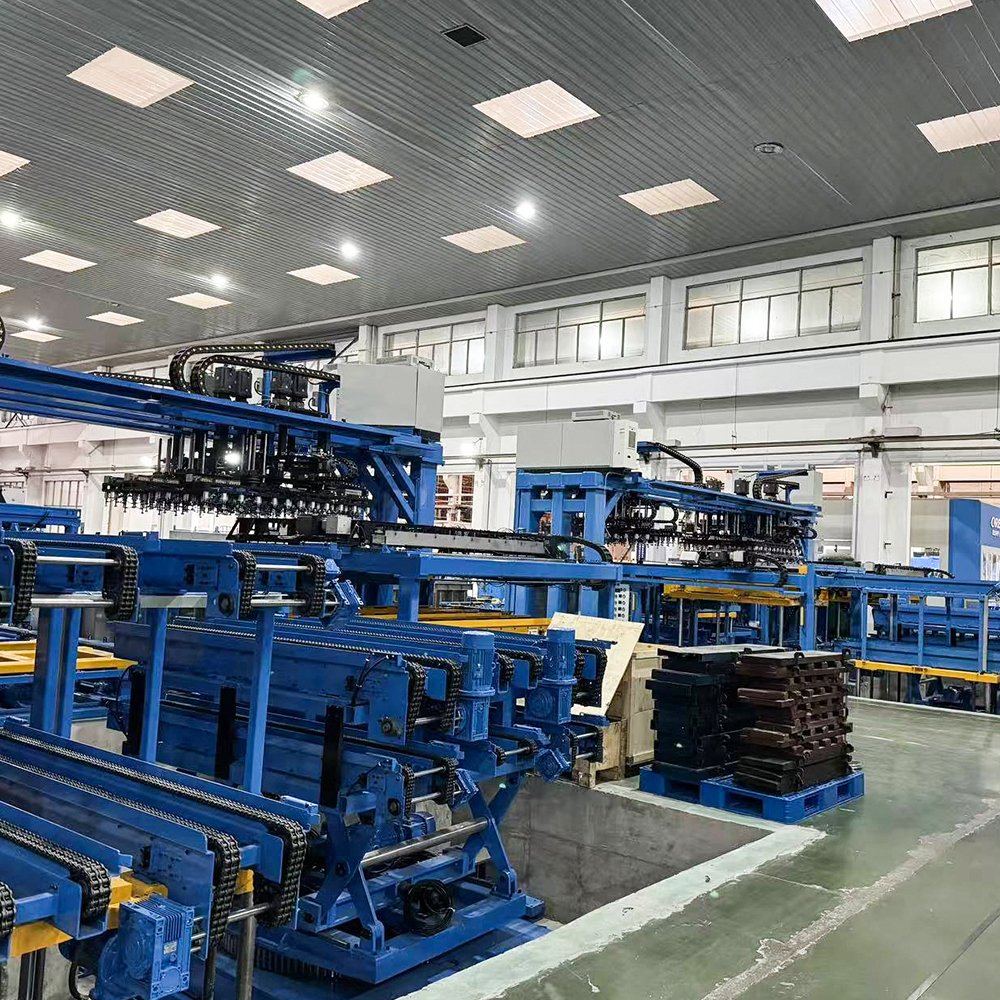
この機械は、中小規模の中核処理ニーズに合わせて最適化されており、同等の大型シャーリング ラインよりも設置面積が著しく小さく、必要な床面積が削減され、中小規模の製造業者にとって柔軟なプラント レイアウトが可能になります。
完全サーボ駆動 - 精度と効率の組み合わせ
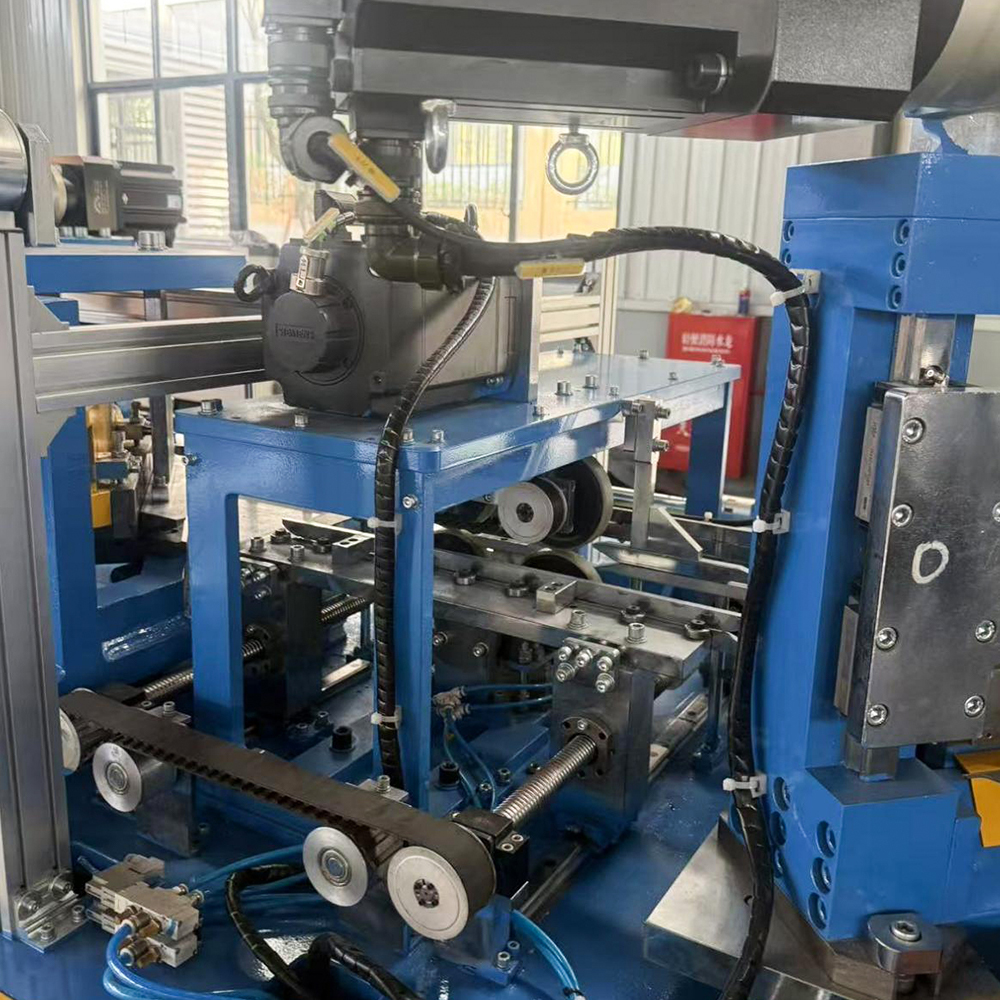
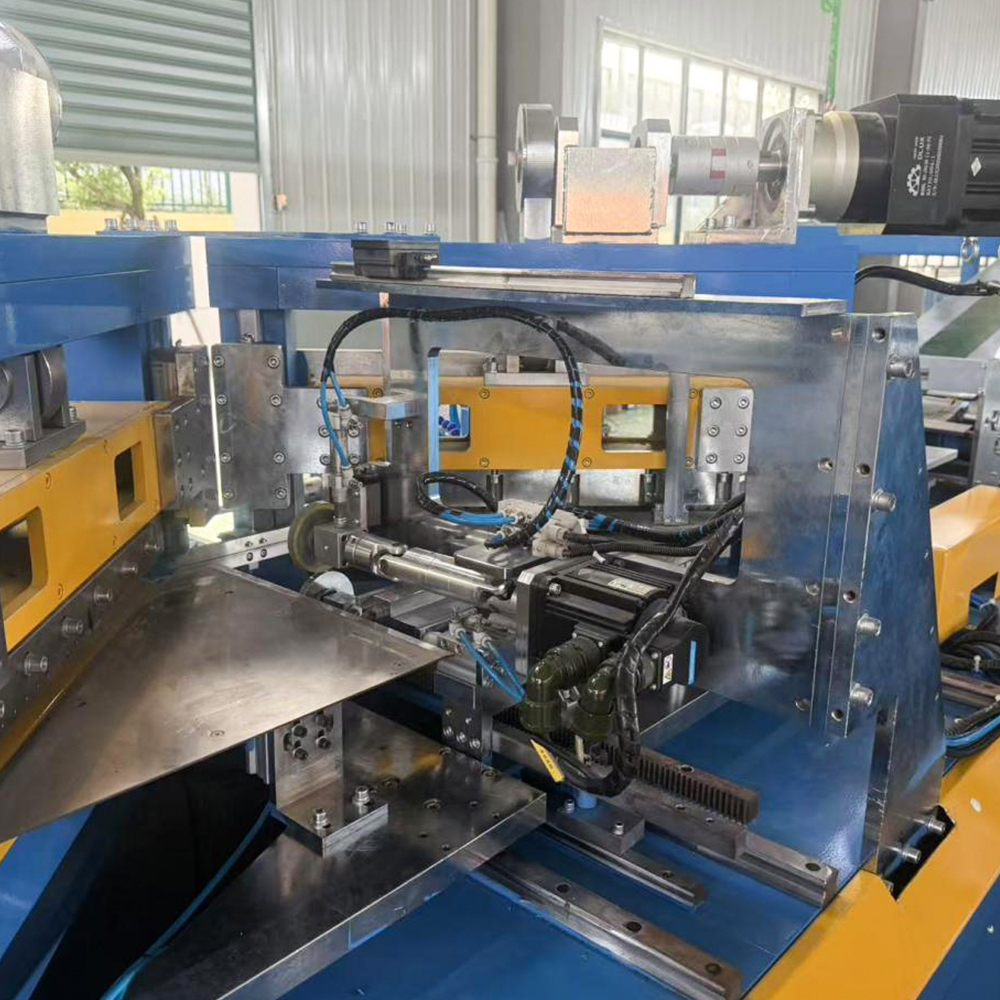
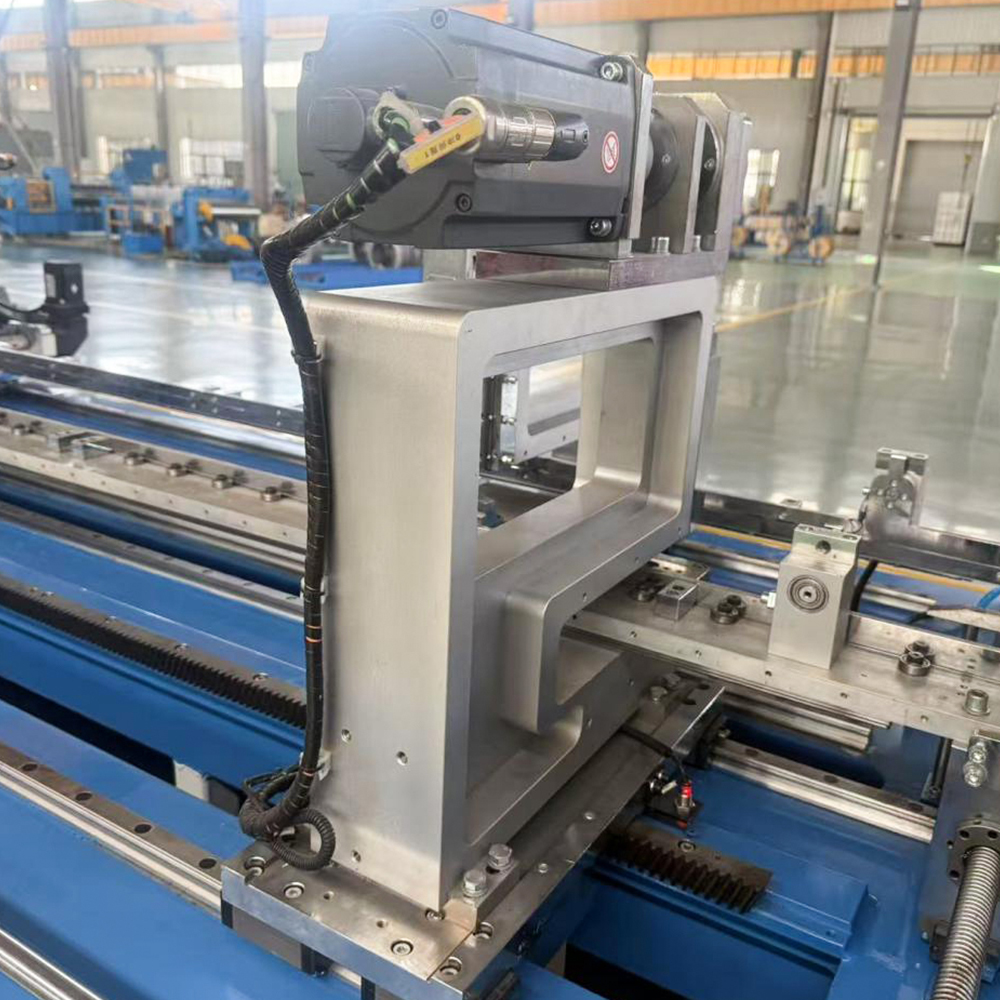
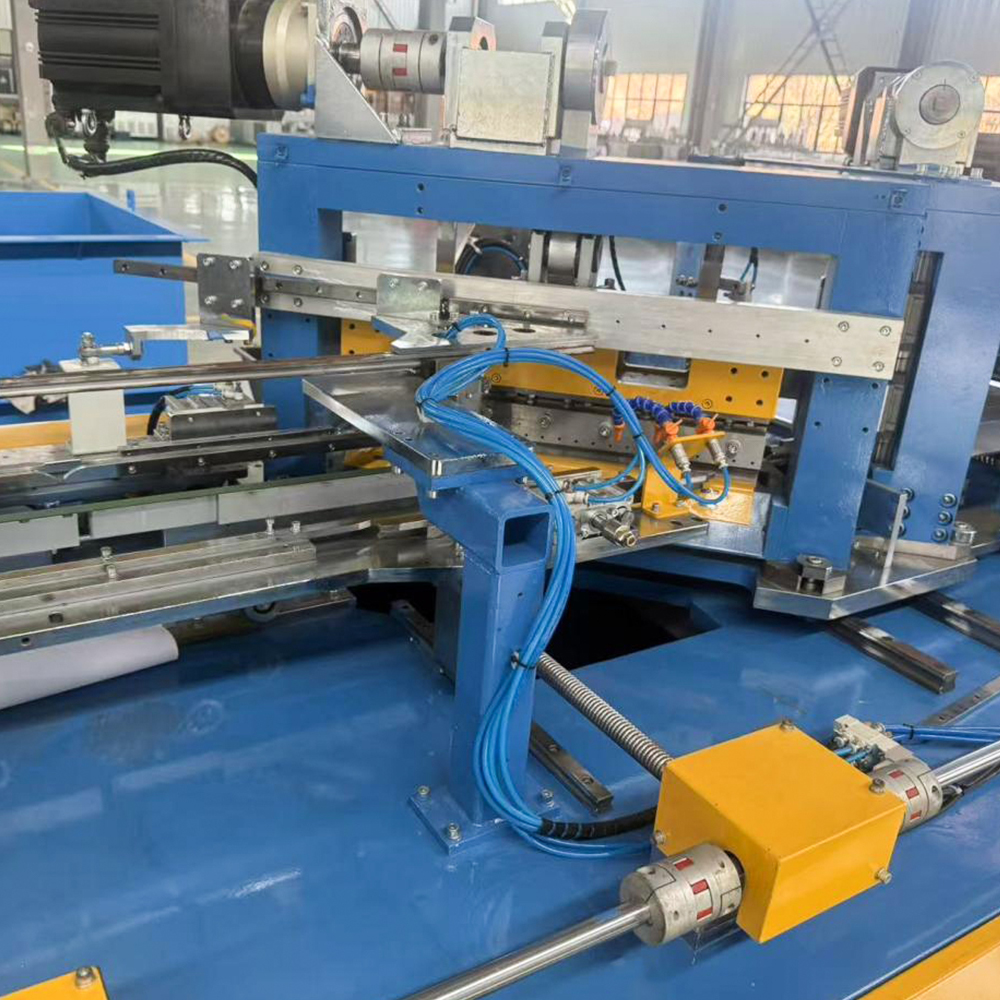
送り機構には、サーボ モーターの外部エンコーダーによる完全閉ループの二重測長システムが使用されています。シャーリング ステーションとパンチング ステーションも同様にサーボ駆動で、中小規模のコアのバッチ生産要件を満たす高い生産サイクル レートとともに高い切断精度を保証します。
高い切断精度 – 優れた一貫性
一定速度での切断長精度 ±0.2 mm、角度精度 ±0.1°、およびセンターリム反転角度の一致偏差 ≤0.1 mm により、優れたシート寸法の一貫性が保証され、その後の積層プロセスに高品質の材料入力が提供されます。
超硬工具 - 耐摩耗性と耐久性
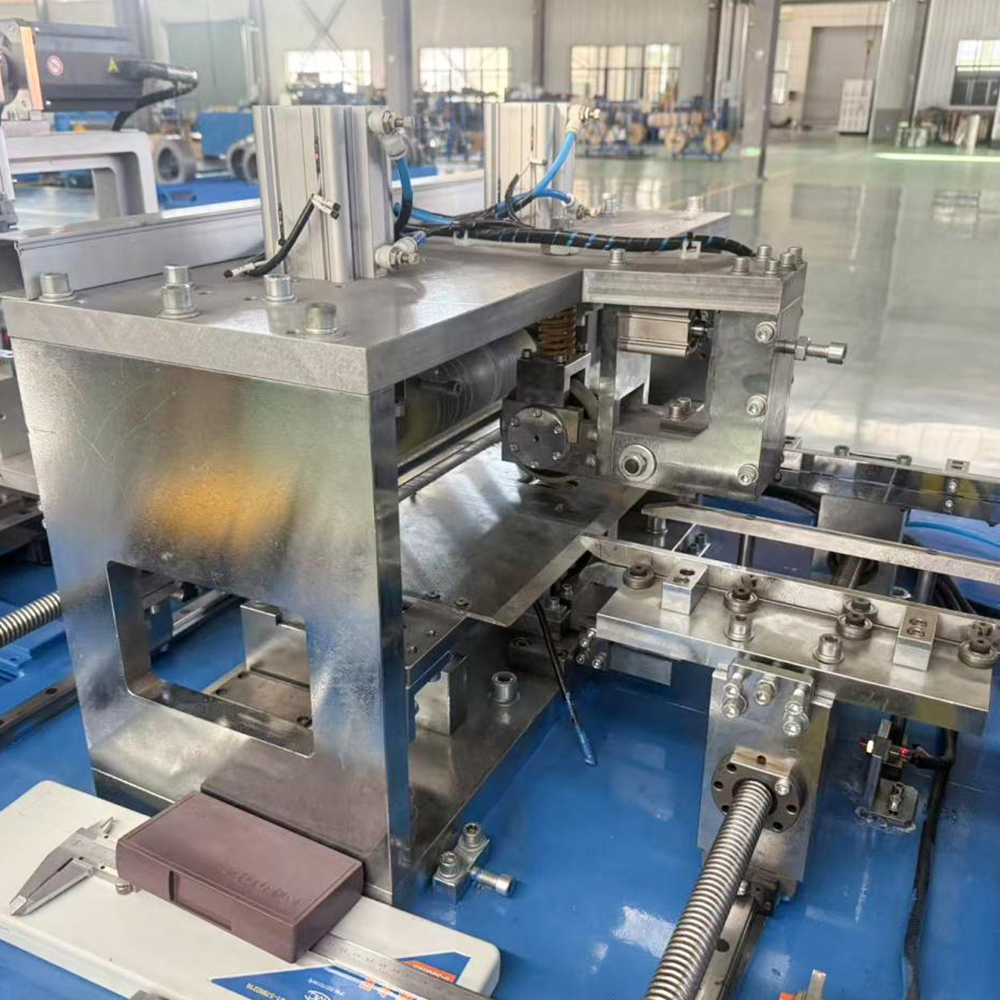
シャーブレード、V パンチダイ、およびホールパンチダイは超硬合金 (タングステンカーバイド) で製造されており、1 回の研ぎ当たり 200,000 ~ 300,000 ストロークの耐用年数を実現し、工具のメンテナンスコストと生産中のダウンタイムを削減します。
バッファピット設計が不要 – 低設置コスト
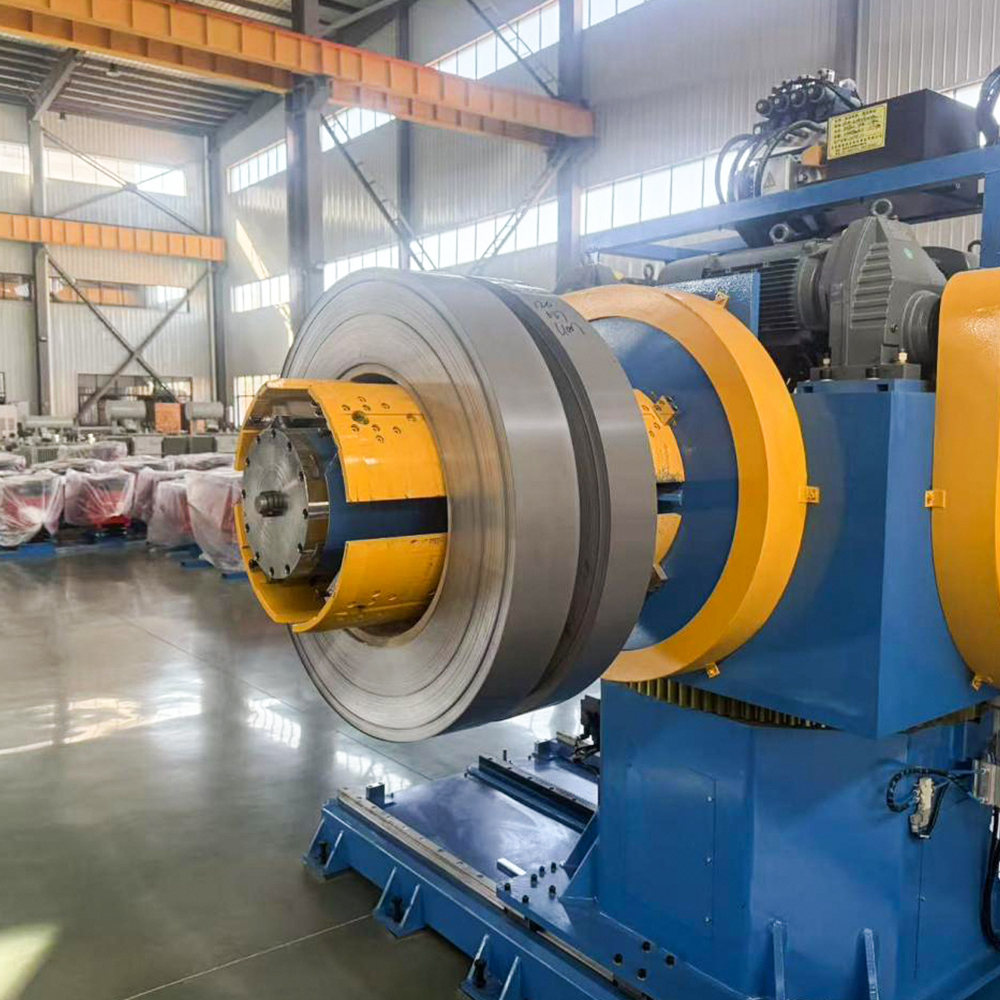
バッファー ボード ソリューションは、従来のバッファー ピットに代わるものです。光電センサーは送り速度と巻き戻し速度を自動的に同期させ、基礎作業を簡素化し、設備の先行投資コストを効果的に削減します。
簡単な操作 - すぐに習得できます
直感的なパラメーター設定を備えたタッチスクリーン HMI により、オペレーターは短いトレーニング後に熟練することができ、あらゆるスキル レベルの生産チームに適しており、企業の人件費の削減に役立ちます。
アプリケーション
フィードバック
製品の用途
HJ-DZ-300 は主に中小規模の変圧器メーカーをターゲットにしており、次のような特定のアプリケーション シナリオを想定しています。
中小型配電変圧器コアシート加工:コア幅50~300mmの積層板の切断に適しており、10kVクラスの配電変圧器や中小容量の電力用変圧器のコア生産要件に対応します。
乾式変圧器コアの生産: 中小規模の乾式変圧器コアの多品種、多仕様の生産ニーズに対応します。機器は製品タイプを迅速かつ柔軟に切り替えます。
インライン スタッキング ラインの統合: LXD シリーズ オフライン スタッキング装置または小型インライン スタッキング ラインと組み合わせて、中小型コアの自動連続生産を実現できます。
多品種少量バッチのカスタム加工: 複数モデルの少量バッチのトランスコアシート加工注文の受け入れに適しています。柔軟な調整と高い適応力で、多様化する顧客の要求に対応します。
さらなるおすすめ
私たちについて
Jiangsu Jingtianxia Electric Technology Co., Ltd.
Jiangsu Jingtianxia Electric Technology Co., Ltd. は、国内業界をリードする競争力のある企業であり、中核となる電力サポート製品の研究開発、生産、供給を専門としています。当社の主要製品ポートフォリオには、変圧器コア、インテリジェント変圧器コア積層装置、コア横断切断機、インテリジェントワークショップ倉庫システム、自動化物流生産ラインが含まれます。46人以上の専門技術人材を擁し、当社は確かな技術蓄積と成熟した生産システムを誇っています。当社は 中国 HJ-DZ-300 珪素鋼シャーライン サプライヤー および HJ-DZ-300 珪素鋼シャーライン 輸出業者&企業であり、電力業界に焦点を当て、世界中のお客様に高品質、高精度、インテリジェントなワンストップソリューションを継続的に提供しています。
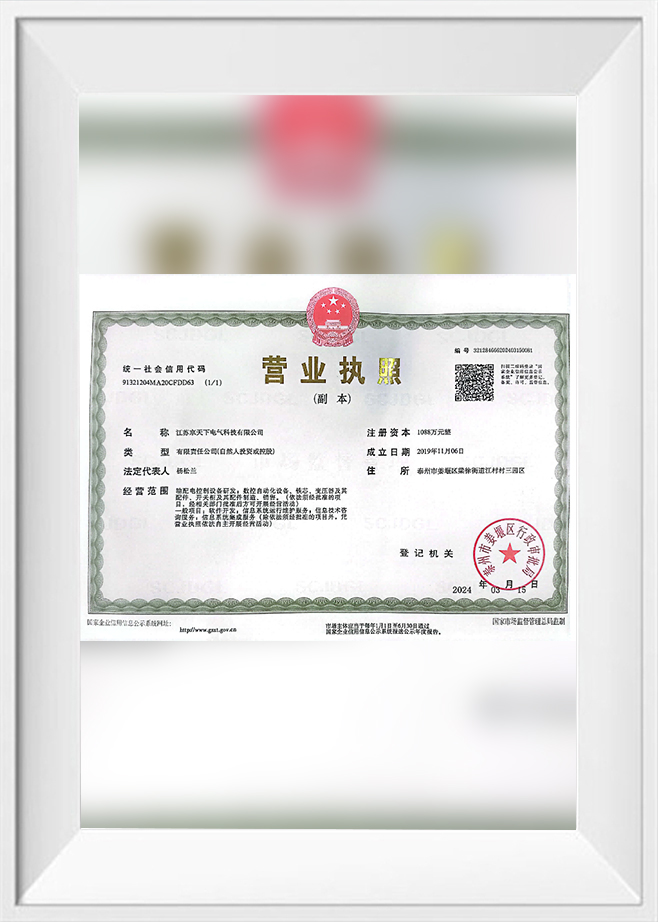
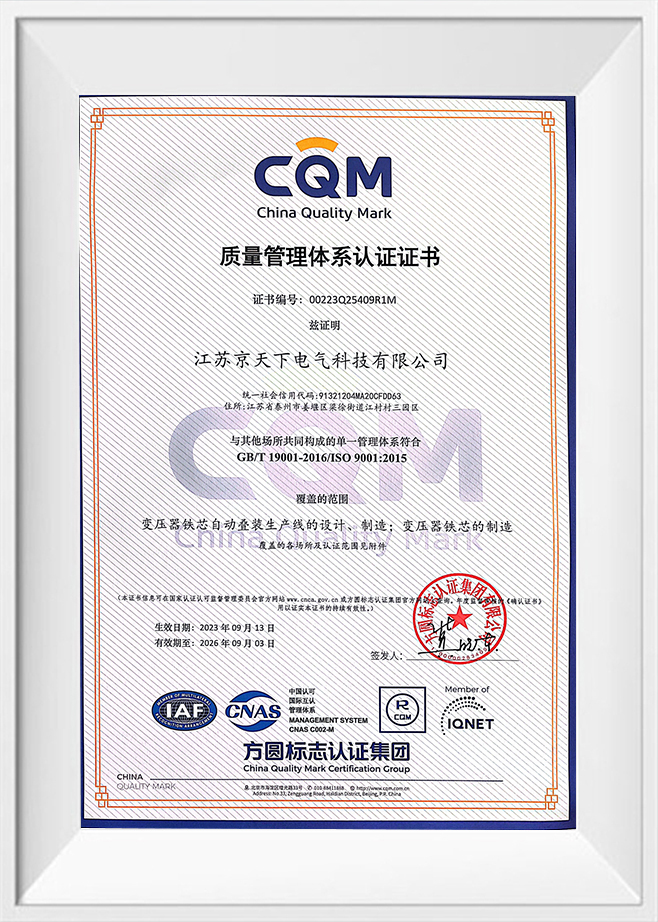
栄誉の証明書
ニュース
-
-
油入変圧器と乾式変圧器のどちらを選択するかは、通常、冷却媒体(鉱物油か空気か)から始まります。しかし、より深いエンジニアリングの話は変圧器のコアに書...
続きを読む -
現在、変圧器メーカーは、カスタム コア設計、短期間の生産、ラピッド プロトタイピングに対する需要の増大に直面しています。従来のインライン スタッキン...
続きを読む -
大型の電源トランスのコアは、何千もの薄いシリコン鋼の積層体から作られています。一枚のシートではわずかに見える偏差がスタック全体に急速に拡大するため、...
続きを読む -
方向性電磁鋼板は変圧器コア製造の根幹であり、高シリコン方向性電磁鋼ほど要求の厳しいグレードはありません。その優れた磁気特性には代償が伴います。コア損...
続きを読む -
変圧器メーカーが、同じ油浸配電鉄心の 2 つの見積書を受け取った場合、1 つは 0.23 mm 方向性ケイ素鋼を使用し、もう 1 つは 0....
続きを読む
メッセージフィードバック
HJ-DZ-300 珪素鋼シャーライン 業界知識
HJ-DZ-300 のせん断品質にとってブレードクリアランスとオーバーラップの制御が重要なのはなぜですか?
変圧器コア積層の精密製造では、せん断プロセスが完成したコアの磁気性能、積層係数、寸法精度を直接決定します。ケイ素鋼シャーリングラインのすべての調整可能なパラメータの中で、ブレードクリアランスとブレードオーバーラップは、高品質の生産物と不合格材料を分ける 2 つの最も重要な変数です。のために HJ-DZ-300 珪素鋼シャーライン これらの調整を習得することは、単なるメンテナンス ルーチンではなく、一貫したバリのない寸法安定したラミネート加工を実現するための基礎となります。この記事では、これらのパラメータがなぜ厳密な制御を必要とするのか、パラメータが機械のサーボ駆動アーキテクチャとどのように相互作用するのか、そして正確なキャリブレーションによってメーカーがどのような実際的なメリットを得られるのかを検討します。
1. せん断の物理的基礎: クリアランスとオーバーラップが重要な理由
せん断は破壊ベースのプロセスであり、切断動作ではありません。上刃が下刃に向かって降下すると、シリコン鋼板が押し込まれ、亀裂が発生し、亀裂が両側から伝播し、接触するまで広がります。 ブレードクリアランス 上部ブレードと下部ブレードの間の水平方向の隙間によって、これらの亀裂線が交差する場所が決まります。クリアランスが大きすぎると、亀裂が互いに重なり合い、顕著なバリと広い破壊領域を備えた粗くて引き裂かれたエッジが生成されます。クリアランスが小さすぎると、ブレードに過度の応力がかかり、摩耗が促進され、方向性ケイ素鋼の磁気特性が変化する可能性のある熱が発生します。
刃の重なり 逆に、は下刃の刃先を超える上刃の垂直貫通深さです。このパラメータは、圧縮と張力が同時にかかる材料の量を制御します。重なりが不十分だと分離が不完全になり、タブや垂れ下がったスライバーが残り、その後の積み重ね作業に損傷を与えます。過剰なオーバーラップは摩擦とブレードのたわみを増加させ、エッジの波や微小亀裂を引き起こし、積層の積層係数を低下させます。で HJ-DZ-300 珪素鋼シャーライン を達成するには、両方のパラメータを厳しい公差内に設定する必要があります。通常、クリアランスは材料の厚さの 5 ~ 8%、オーバーラップは 0.23 ~ 0.35 mm のシリコン鋼の場合は 0.3 ~ 0.5 mm です。 バリ高さ0.03mm以下 変圧器コア規格によって要求されます。
Jiangsu Jingtianxia Electric Technology Co., Ltd. は、この物理的な理解を HJ-DZ-300 珪素鋼シャーライン デジタルブレードギャップ調整システムを搭載することで、手動のシムベースのセットアップとは異なり、このシステムはサーボ駆動のウェッジを使用しており、オペレーターがさまざまな材料グレードのクリアランス/オーバーラップ値を保存および呼び出すことができます。この機能は、コイルのバッチの違いによってもたらされる変動に直接対処し、 ケイ素鋼剪断装置 生産工程全体にわたって再現可能な精度を維持します。
2. HJ-DZ-300のせん断品質係数の分類
ブレード制御が重要である理由を系統的に理解するには、せん断品質属性を、相互に関連する 3 つのカテゴリ (エッジ形状、寸法安定性、材料の完全性) に分類できます。各カテゴリーはクリアランスとオーバーラップの調整に対する反応が異なり、それぞれが最終的なトランスコアの性能に直接影響します。
2.1 エッジ形状: バリの高さとロールオーバー
エッジ形状は、せん断品質を示す最も目に見える指標です。バリ (切断端に沿った隆起した鋭い突起) は、主にブレードのクリアランスによって制御されます。で HJ-DZ-300 珪素鋼シャーライン 、シーメンスのモーションコントロールシステムはブレードの位置をリアルタイムで監視し、連続運転中の熱膨張を補償します。クリアランスが特定の材料の厚さ(たとえば、0.27 mm)に合わせて最適化されると、破断面が完全に整列し、ロールオーバー(上端の丸いくぼみ)が最小限に抑えられたきれいな破断が生成されます。クリアランスが過剰になるとロールオーバー深さが増加し、有効磁気断面積が減少し、組み立てられたコアの渦電流損失が増加します。
Jiangsu Jingtianxia Electric Technology Co., Ltd. は、専用の校正手順を提供しています。 HJ-DZ-300 シャーリングシステム 、各新しいコイルからのテストストリップを使用して、完全な生産の前にエッジの品質を検証します。機械の HMI に文書化されたこの手順は、測定されたバリの高さに基づいて段階的にクリアランスを調整することをオペレーターにガイドし、23ZH85 のような高浸透性グレードを加工する場合でも、エッジの形状が ISO 9013:2017 の公差内に確実に収まるようにします。
2.2 寸法安定性: 長さの精度と直角度
多くの人は長さの精度がフィード ローラー サーボのみに依存すると考えていますが、ブレードのオーバーラップは間接的に寸法安定性に影響します。オーバーラップの設定が高すぎると、貫通中に上部ブレードがわずかにたわみ、プログラムされたせん断線から逸脱する先細りの切断が作成されます。この影響は、幅の狭いストリップ (幅 50 mm 未満) ではさらに大きくなり、ブレードのたわみがストリップ幅のかなりの割合を占めるようになります。の HJ-DZ-300 珪素鋼シャーライン は、剛性の高い C フレーム設計とプリロードされたリニア ガイドによってこれを軽減しますが、それでも材料の降伏強度に一致するようにオーバーラップを調整する必要があります。たとえば、硬度が高く結晶方向性の高い鋼では、ブレードのたわみを防ぐためにオーバーラップをわずかに減らす必要がありますが、低級の非方向性鋼ではより深い溶け込みを許容できます。
さらに、機械の 完全にサーボ駆動のアーキテクチャ シャーリングとパンチング操作 (穴パンチおよび V パンチ) を 1 回のパスで統合します。不適切なオーバーラップによって生じた寸法誤差は、パンチされたフィーチャーに伝播し、スタッキング穴の位置がずれ、コアのアセンブリに影響を与えます。デジタルオーバーラップコントロール HJ-DZ-300 シャーリングライン これにより、オペレータはオーバーラップ値を 0.01 mm の分解能で設定できます。これは、高効率の配電変圧器コアに必要な ±0.05 mm の長さの公差を維持するために重要です。
2.3 材料の完全性: 応力、コーティング、磁気特性
ケイ素鋼は、層間渦電流損失を最小限に抑えるために、絶縁層 (通常は C-5 または C-6 コーティング) でコーティングされています。過度のブレードクリアランスまたはオーバーラップは、追加のせん断応力を引き起こし、切断エッジに沿ってこのコーティングが剥離したり、微小亀裂が入ったりする可能性があります。たとえ後続のバリ取りステップでバリが除去されたとしても、その下にある材料応力は残ります。の HJ-DZ-300 珪素鋼シャーライン を採用することでこのリスクを軽減します。 低騒音、低衝撃のせん断シーケンス ラムの制御された加速プロファイルを使用します。このシーケンスと最適化されたオーバーラップを組み合わせることで、塑性変形ゾーンが切断端から 0.5 mm 以内に広がることが保証され、コアの活性領域での粒子の配向とコーティングの密着性が維持されます。
Jiangsu Jingtianxia Electric Technology Co., Ltd. は、0.30 mm M4 グレード鋼での広範なテストを通じてこのアプローチを検証し、適切なブレード設定により、不適切に調整されたラインと比較して鉄損の劣化が最大 8% 低減されることを実証しました。この性能上の利点は、高効率変圧器用のコアを製造するメーカーにとって特に価値があり、1 ワット単位の損失削減が製品ライフサイクル全体にわたる目に見えるエネルギー節約につながります。
| 品質属性 | によって制御されます | 間違った設定による影響 | HJ-DZ-300ソリューション |
| バリ高さ | クリアランス(一次) | 渦電流の増加。隙間を積み重ねる | デジタルサーボウェッジ調整のリアルタイムモニタリング |
| ロールオーバーの深さ | クリアランスのオーバーラップ | 磁気断面積の縮小 | HMI に保存されたプリセットの材料プロファイル |
| 長さの許容差 | オーバーラップ (偏向を介して間接的に) | コアの積層ずれ | 剛性 C フレームのプリロードリニアガイド |
| コーティングの完全性 | 両方(応力分散) | 絶縁破壊。より高いコア損失 | 低衝撃せん断シーケンスの最適化されたオーバーラップ |
上の表は、各品質係数がブレードのパラメータと、ブレードに実装される対応するエンジニアリング対策にどのように関連するかをまとめたものです。 HJ-DZ-300 珪素鋼シャーライン 。この体系的なアプローチにより、オペレーターは特定のオーダーの最も重大な欠陥モードに基づいて調整に優先順位を付けることができます。
3. 実際の制御戦略と運用上の利点
効果的なブレードクリアランスとオーバーラップ制御を実装します。 HJ-DZ-300 珪素鋼シャーライン セットアップ前の検証、プロセス中のモニタリング、適応型補正を組み合わせた構造化されたワークフローに従います。以下は推奨される段階的な手順です。江蘇京天峡電気技術有限公司は、機械の試運転や毎週のメンテナンス中にすべての顧客に実行するようにトレーニングしています。
- 材料の適格性 – 内蔵の厚さ計を使用して、新しい各コイルバッチの実際の厚さと硬さを測定します。これらの値をコントロール パネルに入力すると、推奨クリアランス (厚さの 5 ~ 8%) とオーバーラップ ベース値が自動的に再計算されます。
- テストカットの検証 – 計算された設定で 10 ~ 15 個のテスト ストリップを実行します。デジタルマイクロメーターでバリの高さを測定し、光学コンパレータを使用してロールオーバーの深さをチェックします。バリ高さが 0.03 mm 以下で安定するまで、クリアランスを 0.005 mm 単位で調整します。
- 動的オーバーラップ調整 – 切断エッジが均一なせん断領域 (材料の厚さの約 1/3) を示すまで、基本値からオーバーラップを徐々に増やします。エッジ波が現れる場合は、オーバーラップを 0.02 mm 減らし、三次元測定機で長さの精度を確認します。
- 最適化されたレシピを保存する – 特定の材料グレードと厚さの下で、最終的なクリアランスとオーバーラップの値を機械のレシピ データベースに保存します。これにより、将来の実行を即座に呼び出すことができ、試行錯誤による遅れがなくなりました。
- 定期的な再検証 – 8 生産時間ごと、または 5000 剪断サイクル後、簡単なテストストリップを実行してブレードの摩耗を検出します。クリアランスを段階的に調整する自動摩耗補正機能を使用して、一貫したエッジ品質を維持します。
この管理戦略を採用した製造業者は、いくつかの定量化可能な利点を報告しています。まず、エッジ欠陥によるスクラップ率が通常の 3 ~ 5% から 0.8% 未満に低下し、材料の歩留まりが直接向上します。これは、方向性ケイ素鋼のコストが高いことを考えると重要な要素です。次に、最適なオーバーラップにより衝撃荷重と不均一な摩耗が軽減されるため、ブレードの寿命が約 40% 延長されます。 3 番目に、コアのスタッキング係数が 0.5 ~ 1.0 パーセント ポイント向上します。これは、同じ VA 定格でコアの体積が小さくなるか、同じ設置面積でより高い効率が得られます。これらの利点は、 HJ-DZ-300 シャーリングプラットフォーム そのため、ブレードの再研磨のためのダウンタイムを許容できないメーカーにとって好ましい選択肢となっています。
Jiangsu Jingtianxia Electric Technology Co., Ltd. は、シーメンス コントローラへのリモート診断アクセスを含む包括的なアフターセールス パッケージでこれらの運用上の利点をサポートし、専門技術者が勤務時間外でもブレード パラメータを微調整できるようにします。このレベルのサポートと機械本来の機械的剛性を組み合わせることで、 HJ-DZ-300 珪素鋼シャーライン 少量バッチのプロトタイプ コアから標準的な E-I ラミネートの大量生産まで、さまざまな生産シナリオにわたって一貫したパフォーマンスを提供します。


著作権© Jiangsu Jingtianxia Electric Technology Co., Ltd. 全著作権所有。 HJ-DZ-300 珪素鋼シャーライン サプライヤー